


ตรรกะการควบคุมและเส้นทางปฏิบัติเพื่อความแม่นยำของการตาย - อุปกรณ์ตัดในสถานการณ์ความเร็วสูง -
ด้วยการขยายตัวอย่างต่อเนื่องของสถานการณ์แอปพลิเคชันของตัวเอง - ฉลากกาวไปสู่ความเร็วสูงและการปรับแต่ง (เช่นความเร็วในการติดฉลาก 600 ขวด/นาทีในอุตสาหกรรมอาหารและเครื่องดื่ม ผลกระทบเฉื่อยที่เกิดจากการเพิ่มความเร็วความผันผวนเล็กน้อยในคุณสมบัติของวัสดุและผลกระทบสะสมของการสึกหรอของเครื่องมือจะส่งผลโดยตรงต่อการตาย - ความแม่นยำในการตัดและความแม่นยำในการตัดที่ไม่เพียงพอ - จะ จำกัด การปรับปรุงความเร็วในการติดฉลาก ถัดไปผู้เขียนจะสำรวจตรรกะการควบคุมและเส้นทางการปฏิบัติของการตาย - ความแม่นยำในการตัดในระดับสูง - สถานการณ์ความเร็วจากสี่มิติ: ตาย - ความแม่นยำของอุปกรณ์การตัดความแม่นยำของเครื่องมือความแม่นยำของวัสดุ
ในบทความนี้มาดูมิติแรก: ความแม่นยำของการตาย - อุปกรณ์ตัด ตรรกะการควบคุมและเส้นทางปฏิบัติคืออะไร?
01
การซิงโครไนซ์แบบไดนามิกของระบบการให้อาหาร
ข้อผิดพลาดในการซิงโครไนซ์ระหว่างความเร็วการให้อาหารและตาย - ความเร็วในการตัดเป็นแหล่งหลักของการตาย - การเบี่ยงเบนความแม่นยำในการตัดระหว่างสูง - ความเร็วตาย - การตัด เมื่อความเร็วในการตัด - เพิ่มขึ้นจาก 60 เมตร/นาทีเป็น 200 เมตร/นาทีการหน่วงเวลาการให้อาหารหรือความก้าวหน้าของวัสดุจะแสดงการเจริญเติบโตแบบไม่เชิงเส้น - นี่เป็นผลมาจากการลดลงของพื้นผิวที่มีความยืดหยุ่น
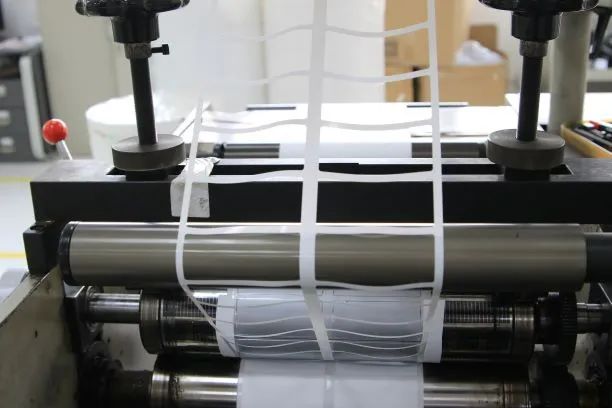
ในปัจจุบันโซลูชันกระแสหลักในอุตสาหกรรมคือการใช้โครงสร้างการให้อาหารของ "Servo Motor+Precision Ball Screw" ซึ่งหมายความว่าตัวเข้ารหัส 16 บิตของเซอร์โวมอเตอร์สามารถบรรลุข้อเสนอแนะตำแหน่ง 0.001 มม. เมื่อรวมกับเซ็นเซอร์ความตึงที่มีความถี่การสุ่มตัวอย่าง 10kHz มันสามารถชดเชยปริมาณการยืดของวัสดุที่เกิดจากการเปลี่ยนแปลงความเร็วในเวลาจริง พื้นผิวของลูกกลิ้งให้อาหารเป็นเลเซอร์ที่แกะสลักเพื่อสร้างรูปแบบนูนขนาดเล็ก (Roughness RA คือ 1.6 μ m) ซึ่งสามารถเพิ่มแรงเสียดทานกับวัสดุและควบคุมปริมาณการลื่นภายใน± 0.01 มม.
กรณีแอปพลิเคชันที่ใช้งานได้แสดงให้เห็นว่าหลังจากการเพิ่มประสิทธิภาพนี้ข้อผิดพลาดในการจัดวางการให้อาหารด้วยความเร็วสูง 200 เมตรต่อนาทีสามารถลดลงได้จาก± 0.08 มม. เป็น± 0.03 มม.
02
ความแข็งแกร่งและความสมดุลแบบไดนามิกของ Die - หน่วยตัด
เมื่อ Die - การตัดลูกกลิ้งหมุนด้วยความเร็วสูง (มากกว่าหรือเท่ากับ 2,000 รอบต่อนาที) แรงเหวี่ยงจะถูกสร้างขึ้น หากการเบี่ยงเบนความเข้มข้นของมันเกิน 0.01 มม. ความผันผวนของรัศมีของวิถีการตัดสามารถถึง± 0.05 มม. ดังนั้นอุปกรณ์จึงจำเป็นต้องมีความมั่นคงผ่านการออกแบบสามครั้ง:
ประการแรก Die - ลูกกลิ้งตัดทำจากเหล็ก 45 # ดับและปลอมแปลงและปลอมแปลงโดยรวมโดยมีการบดที่แม่นยำเพื่อให้แน่ใจว่ามีข้อผิดพลาดรอบน้อยกว่าหรือเท่ากับ 0.003 มม.;
ตัวเลือกที่สองคือการใช้แบริ่งลูกบอลสัมผัสเชิงมุมซึ่งกำจัดการกวาดล้างผ่านแรงรัดล่วงหน้าและควบคุมรัศมีรัศมีของระบบเพลาภายใน 0.003 มม.
ประการที่สามคือการปรับสมดุลสมดุลแบบไดนามิกถึงระดับ G0.4 (มาตรฐานสากล) เพื่อให้มั่นใจว่าการหมุนความเร็วที่เหลืออยู่ในช่วงสูง - การหมุนความเร็วน้อยกว่าหรือเท่ากับ 0.5G ·มม. และหลีกเลี่ยงการสัมผัสใบมีดที่ไม่เสถียร
03
การแก้ไขแบบเรียลไทม์ของการปิด - การวางตำแหน่งลูป
ในระหว่างความเร็วสูง - die - กระบวนการตัดข้อผิดพลาดแบบสุ่มเช่นการขยายตัวทางความร้อนและการหดตัวของวัสดุการสั่นสะเทือนเชิงกล ฯลฯ จำเป็นต้องชดเชยผ่าน - การตรวจจับเวลาและการปรับเวลา
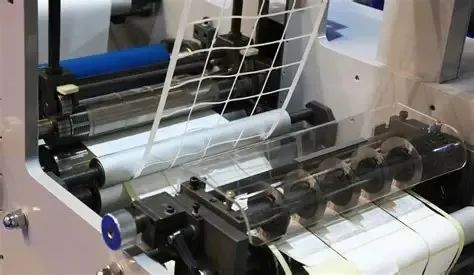
ปัจจุบันอุปกรณ์กระแสหลักส่วนใหญ่รวมระบบตำแหน่งเลเซอร์ด้วยเลเซอร์ความยาวคลื่น 650Nm ที่สามารถรับรู้ถึงความคมชัด 0.1 มม. ที่ขอบของฉลาก เมื่อรวมกับชิปการประมวลผลภาพความเร็วสูง - (เวลาตอบสนองน้อยกว่าหรือเท่ากับ 3ms) เฟสการตัดตาย - ได้รับการแก้ไขแบบไดนามิกผ่านอัลกอริทึม PID ด้วยความเร็ว 180 เมตรต่อนาทีระบบสามารถควบคุมข้อผิดพลาดการพิมพ์ภายใน± 0.03 มม. ตรงตามข้อกำหนดการผลิตของฉลากที่แม่นยำ