


จะผ่านการประเมิน C9 ได้สำเร็จได้อย่างไร? บริษัท อินเดียจำเป็นต้องเชี่ยวชาญประเด็นสำคัญของเทคโนโลยีการควบคุมในสถานที่!
ปัจจุบันผู้ประกอบการและนิตยสารการพิมพ์ในประเทศจำนวนมากได้ผ่านการประเมิน C9 ของ China Academy of Printing Science and Technology ตามข้อกำหนดของการประเมิน C9 บริษัท ที่ผ่านการประเมินจะต้องส่งตัวอย่างการประเมินความมั่นคงด้านคุณภาพ C9 ในตอนท้ายของแต่ละไตรมาส เนื่องจากความจริงที่ว่าการประเมินความมั่นคงด้านคุณภาพ C9 สามารถปฏิบัติตามมาตรฐานนั้นเกี่ยวข้องกับความถูกต้องของใบรับรอง C9 หรือไม่และสามารถต่ออายุได้ตามปกติในปีที่ผ่านมาองค์กรต้องให้ความสำคัญกับมันหรือไม่
เนื่องจากการขาดซอฟต์แวร์การให้คะแนน Presssign ในหลาย ๆ องค์กรการควบคุมการพิมพ์สามารถควบคุมได้และวิเคราะห์ข้อมูลผ่านการวัดจุดเดียวโดยใช้เครื่องสเปกโตรโฟโตมิเตอร์ ผู้เขียนแบ่งปันประเด็นทางเทคนิคของการควบคุมในสถานที่สำหรับการประเมินความมั่นคงคุณภาพ C9 ตามประสบการณ์การปฏิบัติในการให้คำแนะนำทางเทคนิค C9 แก่องค์กรหลายแห่ง
การประเมินความเสถียรด้านคุณภาพ C9 เสร็จสมบูรณ์โดยการประเมินข้อมูลที่เกี่ยวข้องกับการวัดและควบคุม C9 ดังแสดงในรูปที่ 1 การประเมินความเสถียรคุณภาพ C9 ต้องการ บริษัท การพิมพ์เพื่อเพิ่มการวัด C9 และแถบควบคุมบนผลิตภัณฑ์ที่พิมพ์ซึ่งสามารถวางไว้ที่การกัดหรือลาก
 รูปที่ 1 C9 การวัดและควบคุม
การวัดความเสถียรและการประเมินความเสถียรของ C9
แถบการวัดและควบคุม C9 ประกอบด้วยหน่วยการวัดและการควบคุมหลายหน่วยรวมถึงส่วนการประเมินข้อมูลสีโลโก้ Star, ส่วนการประเมินการฟื้นฟูจุดเล็ก ๆ , ส่วนการประเมินความสม่ำเสมอของหมึก, ส่วนการประเมินการซ้อนทับ, ส่วนการประเมินภาพสีเทา
01
ส่วนการประเมินข้อมูลสี
ดังที่แสดงในรูปที่ 2 ส่วนการประเมินข้อมูลสีเป็นส่วนที่สำคัญที่สุดของแถบการวัดและควบคุมประกอบด้วยสามส่วน ผลการประเมินถูกวัดและหารด้วยซอฟต์แวร์ Presssign และคะแนนต่ำสุดจะใช้เป็นคะแนนความเสถียรด้านคุณภาพ คะแนนต่ำกว่า 80 คะแนนถือว่าไม่มีเงื่อนไข

รูปที่ 2 ส่วนการประเมินข้อมูลสี
02
โลโก้ดาวการฟื้นฟูเครือข่ายขนาดเล็กและส่วนการประเมินภาพความสมดุลสีเทา
การวัด C9 และแถบควบคุมวางบล็อกการวัดและการควบคุมเช่นการพิมพ์ overprinting, การทำเครื่องหมายดาว, การควบคุมการฟื้นฟูจุดเล็ก ๆ และการประเมินภาพของความสมดุลสีเทาในส่วนการวัดและการควบคุมเดียวดังแสดงในรูปที่ 3
 รูปที่ 3 ส่วนการวัดและควบคุม
เครื่องหมายดาวถูกนำมาใช้เพื่อตรวจสอบการปรากฏตัวของการเสียรูปของ DOT และ ghosting ส่วนการควบคุมการฟื้นฟูของสาขาขนาดเล็กส่วนใหญ่ขึ้นอยู่กับว่า 2% และ 98% ของสาขาสามารถกู้คืนได้ตามปกติหรือไม่ เนื่องจากการรวมการประเมินความสมดุลสีเทาในส่วนการประเมินข้อมูลสีส่วนการประเมินภาพความสมดุลสีเทามีผลเพียงเล็กน้อยในส่วนการวัดและการควบคุมนี้
03
ส่วนการประเมินความสม่ำเสมอของสีหมึก
ในการประเมินความเสถียรด้านคุณภาพ C9 จำเป็นต้องมีการเบี่ยงเบนตามแนวแกนสูงสุดของความหนาแน่นของแข็งของหมึกแต่ละสีควรน้อยกว่า 0.1 ดังนั้นส่วนการประเมินบล็อกของแข็งสี่สีสองส่วนยังคงถูกตั้งค่าในการประเมินความเสถียรด้านคุณภาพ การเพิ่มบล็อกสีทึบจาก 3 ส่วนการประเมินข้อมูลสีแต่ละสีหลักมี 5 พื้นที่ในทิศทางตามแนวแกนสำหรับการประเมินความสม่ำเสมอของสีหมึกตามแกน
นอกเหนือจากส่วนการวัดและการควบคุมสำหรับการประเมินคุณภาพการพิมพ์ที่กล่าวถึงข้างต้นการวัดและแถบควบคุมยังมีรหัส QR ที่มีข้อมูลเช่นชื่อ บริษัท และเวลา
การวิเคราะห์ข้อมูล
การวิเคราะห์และการตัดสินของเครื่องหมายดาวการฟื้นฟูจุดเล็ก ๆ ความหนาแน่นของความหนาแน่นและการวัดและการควบคุมอื่น ๆ ในการวัด C9 และแถบควบคุมนั้นค่อนข้างง่าย บทความนี้จะไม่ทำซ้ำ แต่จะมุ่งเน้นไปที่ข้อมูลและวิธีการควบคุมของเซ็กเมนต์การประเมินข้อมูลสี
ในการประเมินความเสถียรด้านคุณภาพ C9 ข้อกำหนดสำหรับข้อมูลการทำซ้ำสีของตัวอย่างถูกเสนอดังแสดงในตารางที่ 1 ส่วนการประเมินข้อมูลสีประกอบด้วยสามส่วนคือค่า chromaticity เป้าหมายเป้าหมายและความแตกต่างของสีสำหรับเจ็ดสีของแข็งเป้าหมายและความทนทานต่อการเพิ่มขึ้นของเสียง
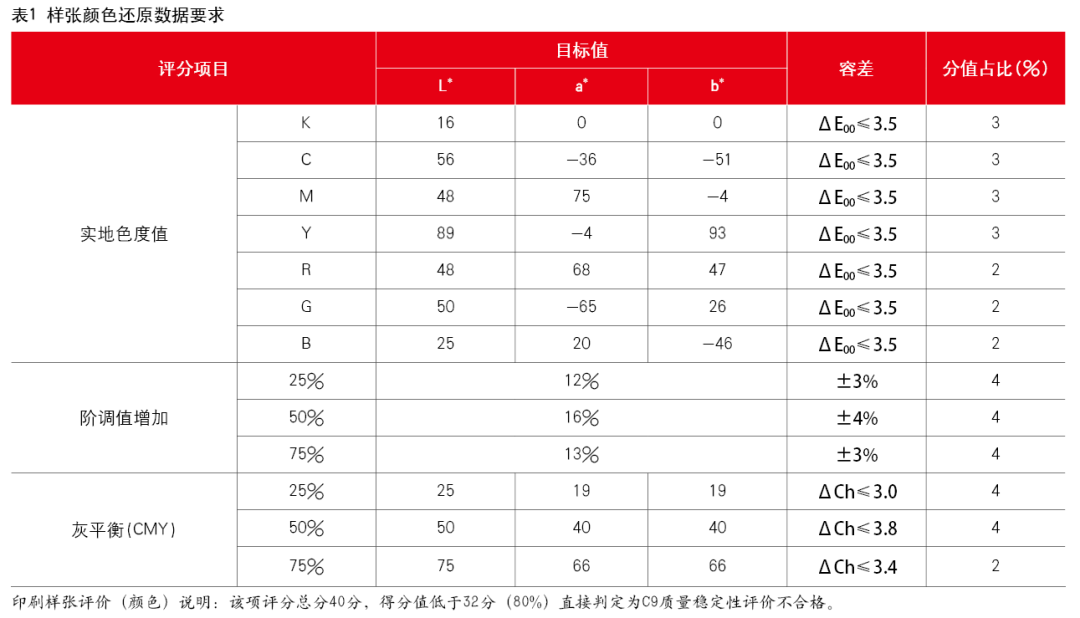
01ค่า chromaticity ที่แท้จริง
ค่าสีที่แท้จริงของหมึกสีหลักไม่เพียง แต่เกี่ยวข้องกับสูตรเม็ดสีหมึกเท่านั้น แต่ยังได้รับผลกระทบจากสีกระดาษและความหนาของชั้นหมึก (ความหนาแน่นจริง) ค่าสีของสีของสี R, G และ B ที่สองได้รับผลกระทบเพิ่มเติมจากการพิมพ์มากเกินไปของหมึก ค่าสีของหมึกบนพื้นดินจะแตกต่างกันไปขึ้นอยู่กับการรวมกันของวัสดุการพิมพ์ ดังนั้นค่า chromaticity ที่แท้จริงของหมึกบนพื้นดินควรได้รับการตัดสินโดยการวัดจริงในระหว่างการพิมพ์เครื่องเพื่อตรวจสอบว่าเป็นไปตามมาตรฐานหรือไม่
นอกจากนี้การใช้ข้อมูล chromaticity เพื่อกำหนดปริมาณหมึกในการควบคุมการพิมพ์นั้นไม่ง่ายพอ ความหนาแน่นยังคงใช้กันทั่วไปสำหรับการควบคุมการผลิต แต่จำเป็นต้องทดสอบและปรับเทียบความหนาแน่นของแข็งที่เหมาะสมที่สุดสำหรับกระดาษและการรวมหมึก เมื่อทดสอบความหนาแน่นของแข็งที่ดีที่สุดภายใต้เงื่อนไขการผลิต, C, M, Y, K บล็อกสีทึบและทุติยภูมิ (R, G, B) สามารถพิมพ์ด้วยปริมาณหมึกที่แตกต่างกัน ค่าห้องปฏิบัติการของ C, M, Y, K ที่ความหนาแน่นต่างกันถูกวัดและความแตกต่างของสีระหว่างพวกเขาและค่ามาตรฐานจะถูกคำนวณ ความหนาแน่นของแข็งที่สอดคล้องกับความแตกต่างของสีขั้นต่ำคือความหนาแน่นของแข็งที่ดีที่สุดสำหรับสีนั้น
ตารางที่ 2 แสดงตัวอย่างของการสอบเทียบความหนาแน่นของแข็งที่ดีที่สุดของหมึกสีเขียว ข้อมูลแสดงให้เห็นว่าความแตกต่างของสีนั้นเล็กที่สุดเมื่อความหนาแน่นของหมึกสีเขียวคือ 1.39 และความแตกต่างของสีจะเพิ่มขึ้นเมื่อความหนาแน่นสูงขึ้นหรือต่ำกว่า ดังนั้นความหนาแน่นของแข็งที่ดีที่สุดของหมึกสีเขียวสำหรับการรวมกันของกระดาษและหมึกในตัวอย่างนี้คือ 1.39 หากหมึกไม่สามารถปฏิบัติตามข้อกำหนดความแตกต่างของสีของการประเมินความเสถียรคุณภาพ C9 สำหรับสีทึบโดยไม่คำนึงถึงความหนาแน่นหมึกสามารถถูกแทนที่และทดสอบอีกครั้งเท่านั้น
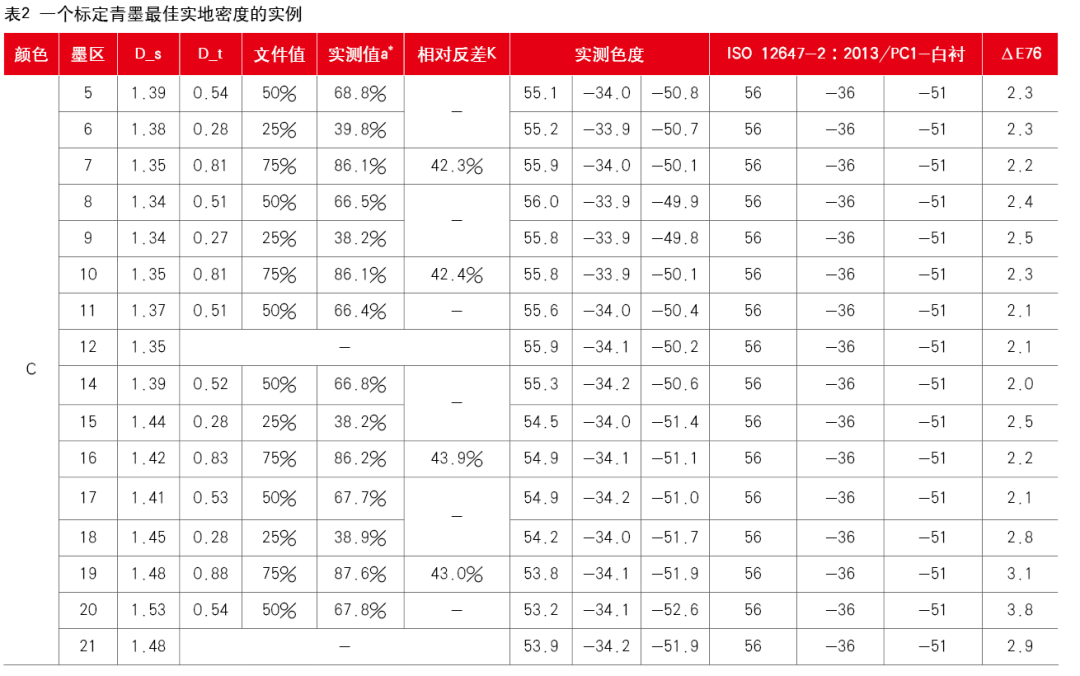
หลังจากสอบเทียบความหนาแน่นของสนามที่เหมาะสมสำหรับแต่ละสีต้องมีการเพิ่มหมึกเท่านั้นตามขนาดความหนาแน่นในการผลิตซึ่งจะใช้งานง่ายและง่าย
02
มูลค่าเพิ่มการไล่ระดับสี (อัตราการเพิ่ม DOT)
มูลค่าที่เพิ่มขึ้นของการไล่ระดับสีมักจะเรียกว่าอัตราการเติบโตของ DOT ปัจจัยที่ส่งผลกระทบต่ออัตราการขยายจุดในการพิมพ์ออฟเซ็ตแบบดั้งเดิมรวมถึงสภาพแวดล้อมการพิมพ์สถานะอุปกรณ์, หมึก, สารละลายการหน่วง, ความดันการพิมพ์, ผ้าห่มยาง, สำรอง, ความหนาของชั้นหมึก ฯลฯ ซึ่งยากต่อการควบคุมอย่างแม่นยำ ดังนั้นจะมีความแตกต่างในอัตราการขยายจุดระหว่างเครื่องที่แตกต่างกันและระหว่างกลุ่มสีที่แตกต่างกันของเครื่องเดียวกัน
ยิ่งชั้นหมึกหนาขึ้นอัตราการขยายจุดมากขึ้นและในทางกลับกัน ในการผลิตการพิมพ์ความหนาของชั้นหมึกจะเปลี่ยนไปโดยทั่วไปโดยการปรับปริมาณหมึกซึ่งจะส่งผลต่อความลึกของน้ำเสียง อย่างไรก็ตามช่วงของการแปรผันของปริมาณหมึกมี จำกัด เมื่อปริมาณหมึกถึงขอบเขตความอดทนอัตราการขยายจุดยังไม่สามารถปฏิบัติตามข้อกำหนดได้ ในเวลานี้จำเป็นต้องปรับเส้นโค้งการเผยแพร่ CTP เพื่อปรับอัตราการขยายจุด นี่คือเหตุผลว่าทำไมเส้นโค้งการชดเชยการพิมพ์มักใช้ในซอฟต์แวร์กระบวนการเผยแพร่
การประเมินความเสถียรด้านคุณภาพ C9 ระบุช่วงเป้าหมายและช่วงความทนทานสำหรับอัตราการขยายเครือข่ายและเป็นเรื่องง่ายที่จะตรวจสอบว่าเป็นไปตามข้อกำหนดหรือไม่ผ่านการวัดอย่างง่าย
03
ความแตกต่างของความสมดุลสีเทา
ความแตกต่างของความสมดุลสีเทาเป็นจุดที่ยากในการควบคุมการฟื้นฟูข้อมูลสีด้วยเหตุผลสองประการ: ประการแรกความสมดุลสีเทาเป็นผลมาจากผลรวมของค่า chromaticity ของหมึกที่เป็นของแข็งและอัตราการขยายจุด ในการควบคุมมีความจำเป็นที่จะต้องสร้างความสมดุลให้กับความสำเร็จของค่า chromaticity ที่เป็นของแข็งและเพิ่มค่าเสียงแยกต่างหากในขณะที่ประสานความสัมพันธ์ระหว่างค่าสีที่เป็นของแข็งและค่าเพิ่มเสียง วิธีการควบคุมมีความซับซ้อนมากขึ้น ประการที่สองคือการควบคุมวิธีการกำหนดทิศทางของการปรับความหนาแน่นของสนามและเพิ่มค่าเสียงผ่านการเบี่ยงเบนความเบี่ยงเบนของห้องปฏิบัติการ หากคุณไม่คุ้นเคยกับความหมายของห้องปฏิบัติการมันจะเพิ่มความยากลำบากในการตัดสินและการประมวลผลอย่างมาก
04
ความหมายของห้องปฏิบัติการ
ค่า l * แสดงถึงความสว่างของสีและสูตรสำหรับการคำนวณความแตกต่างของ chromaticity ไม่รวมค่า l * ดังนั้นจึงสามารถละเว้นได้ มีค่าบวกและลบสำหรับ A * และ B * เมื่อ A * เป็นบวกมันหมายถึงสีแดง; เมื่อ A * เป็นลบมันหมายถึงสีเขียว เมื่อ b * เป็นบวกมันแสดงถึงสีเหลือง; และเมื่อ B * เป็นลบมันจะแสดงถึงสีม่วงสีน้ำเงิน ค่าสัมบูรณ์ของ A * และ B * สามารถเข้าใจได้ว่าเป็นความอิ่มตัวของสีที่เป็นตัวแทน ยิ่งค่าสัมบูรณ์มีขนาดใหญ่เท่าใดก็ยิ่งมีสีอิ่มตัวมากขึ้นเท่านั้น เมื่อค่า A * และ B * เป็น 0 มันจะแสดงเป็นสีเทา สีของสีแดง, เขียว, เหลืองและสีน้ำเงินที่แสดงด้วยค่า A * และ B * สามารถเห็นได้ในรูปที่ 4 จากรูปที่ 4 สามารถเห็นได้ว่า+A * เป็นสีม่วงแดงสีเหลืองเล็กน้อย - A * เป็นสีเขียวสีเขียวเล็กน้อย+B * เป็นสีเหลืองสดใสและ - B * เป็นสีฟ้า
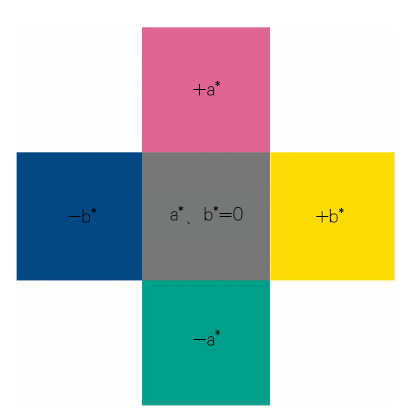
รูปที่ 4 สถานการณ์ฮิว
05
ความหมายของความแตกต่างของความแตกต่าง
สมมติว่าบล็อกสีสมดุลสีเทาที่วัดได้คือ A * 1 และ B * 1 และค่าเป้าหมายสมดุลสีเทาคือ A * 2 และ B * 2 ความแตกต่างของ chromaticity คือΔ CH
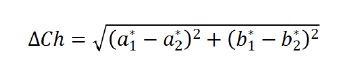
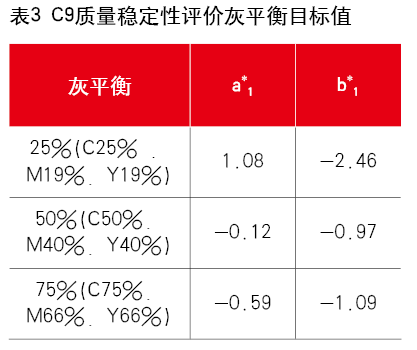
ค่าเป้าหมายสมดุลสีเทา A * 1 และ B * 1 สำหรับการประเมินความเสถียรคุณภาพ C9 ปัจจุบันแสดงในตารางที่ 3
วิธีการควบคุมไซต์ตัวอย่างความเสถียรคุณภาพ C9
เมื่อพิมพ์ตัวอย่างเสถียรภาพคุณภาพ C9 ค่า chromaticity ที่แท้จริงค่าเพิ่มเสียงและความแตกต่างของความสมดุลสีเทาจะต้องเป็นไปตามมาตรฐานทั้งหมด ในหมู่พวกเขาค่าสีที่แท้จริงเกี่ยวข้องโดยตรงกับปริมาณหมึกและสามารถควบคุมได้ตามความหนาแน่นจริงที่ดีที่สุดและช่วงความคลาดเคลื่อน หลังจากติดตั้งแผ่นพิมพ์แล้วปริมาณหมึกสามารถปรับได้เล็กน้อยเพื่อปรับอัตราการขยายจุดในระดับที่ จำกัด ยอดคงเหลือสีเทาเกี่ยวข้องกับทั้งความเป็นจริงและอัตราการเพิ่มขึ้นของจุดเครือข่ายและจำเป็นต้องประสานความสัมพันธ์ระหว่างทั้งสอง ดังนั้นการควบคุมในสถานที่ควรเริ่มต้นด้วยตัวแปรอย่างง่าย คำสั่งซื้อคือการค้นหาความหนาแน่นก่อนจากนั้นปรับอัตราการเพิ่มจุดและในที่สุดก็ปรับสมดุลสีเทา
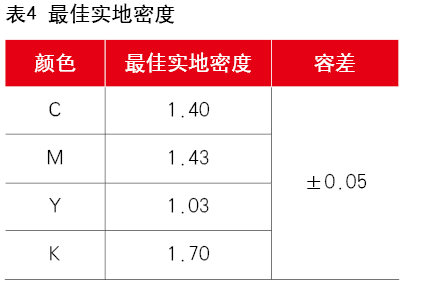
เราจะยังคงแสดงให้เห็นถึงตัวอย่างของการควบคุมในสถานที่ เงื่อนไขการพิมพ์: Heidelberg CX920, 175 LINE NO NO RENSE PRINTING PLATE, SUN 157G/M2 กระดาษทองแดง, หมึก Toyo TJS ดังแสดงในตารางที่ 4 เพื่อความหนาแน่นของแข็งที่ดีที่สุด
01ค้นหาความหนาแน่นของพื้นราบ
ในการวัดความเสถียรคุณภาพและแถบควบคุมมี 5 บล็อกสี C, M, Y และ K ตั้งอยู่ในพื้นที่ต่าง ๆ ของแกนลูกกลิ้ง ในระดับความหนาแน่นจริงเพียงปรับการเปิดหมึกภายในช่วง± 0.05 ของความหนาแน่นที่เหมาะสมที่สุด ควรสังเกตว่าต้องป้อนกระดาษประมาณ 150 แผ่นจากถังหมึกไปจนถึงการนำเสนอที่มั่นคงของการพิมพ์ เพื่อสร้างความสมดุลของหมึกที่ค่อนข้างเสถียรขอแนะนำให้ปรับระดับเสียงหมึกและเริ่มเครื่องเพื่อป้อนกระดาษไม่น้อยกว่า 250 แผ่น
02
ปรับอัตราการเพิ่มขึ้นของช่องสีต่างๆ
หลังจากความหนาแน่นของแต่ละสีถึงช่วงความหนาแน่นที่เหมาะสม± 0.05 ตรวจสอบอัตราการขยายจุด 25%, 50%และ 75%สำหรับแต่ละสี เนื่องจากความยากลำบากในการควบคุมอัตราการขยายสาขาอย่างแม่นยำอาจมีปัญหาในการขยายสาขาเกินช่วงความคลาดเคลื่อน ในกรณีนี้จำเป็นต้องระบุปัญหาและตั้งค่าวิธีการปรับ สองสถานการณ์ดังแสดงในตารางที่ 5:
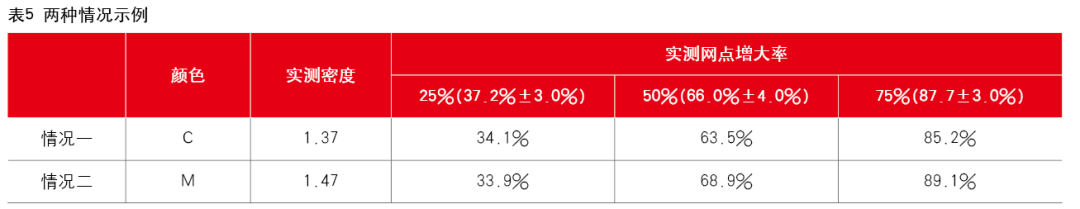
หมึก C ในสถานการณ์ที่ 1 มีอัตราการเพิ่มขึ้นของ DOT 25% ต่ำกว่าค่าเบี่ยงเบนที่ต่ำกว่าและความหนาแน่นที่แท้จริงนั้นค่อนข้างเล็กเมื่อเทียบกับความหนาแน่นที่เหมาะสม นอกจากนี้ยังมีห้องที่สำคัญสำหรับการปรับในค่าเบี่ยงเบนส่วนบนของค่า 50% และ 75% เมื่ออุปทานหมึกเพิ่มขึ้นอัตราการขยายจุดก็เพิ่มขึ้นเช่นกัน ดังนั้นในกรณีนี้เราสามารถเพิ่มปริมาณหมึกของ C ได้อย่างเหมาะสมก่อนการพิมพ์ ด้วยวิธีนี้อัตราการขยายจุด 25% อาจเป็นไปตามมาตรฐานและค่าสีที่แท้จริงของ C รวมถึงอัตราการขยายจุด 50% และ 75% จะไม่เกินมาตรฐาน
หมึก M ในสถานการณ์ที่ 2 แม้ว่าจะมีอัตราการเพิ่มขึ้นของ DOT 25% ต่ำกว่าค่าเบี่ยงเบนที่ต่ำกว่าและยังมีที่ว่างสำหรับการปรับระหว่างอัตราการเพิ่มขึ้นของ DOT 50% และ 75% และค่าเบี่ยงเบนส่วนบนความหนาแน่นจริงใกล้เคียงกับขีด จำกัด สูงสุดของความหนาแน่นที่เหมาะสมที่สุด หากอุปทานหมึกของ M เพิ่มขึ้นแม้ว่า 25% ของจุดอาจเป็นไปตามมาตรฐานความหนาแน่นจริงจะเกินขีด จำกัด เมื่อความขัดแย้งดังกล่าวเกิดขึ้นจำเป็นต้องปรับเส้นโค้งการเผยแพร่และการพิมพ์ของเวอร์ชัน M เพิ่มมูลค่าการเผยแพร่ 25% 4% เป็น 5%
03
ปรับข้อมูลสมดุลสีเทา
เมื่อความหนาแน่นและการปรับขั้นตอนที่แท้จริงเพิ่มค่าในการวัดความเสถียรด้านคุณภาพและแถบควบคุมตามมาตรฐานจากนั้นตรวจสอบว่ายอดคงเหลือสีเทาตรงกับมาตรฐานหรือไม่ ความสมดุลสีเทาเป็นผลมาจากผลรวมของความหนาแน่นของสีทึบและอัตราการขยายจุด เมื่อทั้งความหนาแน่นของทึบและอัตราการขยายจุดตรงตามมาตรฐาน แต่ความแตกต่างของสีความสมดุลสีเทาบางอย่างเกินมาตรฐานปัญหาสามารถแก้ไขได้โดยการปรับอุปทานหมึกหรืออัตราการขยายจุดในพื้นที่ที่สอดคล้องกัน เราจะยังคงใช้ชุดข้อมูลเป็นตัวอย่างในการวิเคราะห์และพัฒนาโซลูชันดังแสดงในตารางที่ 6
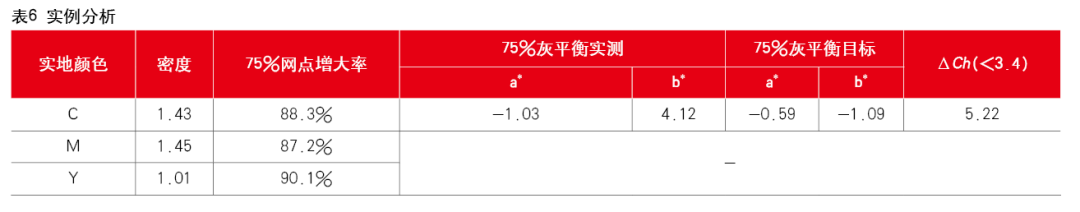
ข้อมูลในตารางที่ 6 แสดงให้เห็นว่าความหนาแน่นในสถานที่และอัตราการขยาย DOT 75% อยู่ในช่วงความคลาดเคลื่อน แต่ 75% ของความแตกต่างของความสมดุลสีเทาสีเทาเกินความต้องการ
∆ a *=a * การวัดจริง - A * เป้าหมาย =-0.44
75% สีเทาถึงสีเขียวอาจเป็นเพราะการเน้นย้ำมากขึ้นเกี่ยวกับสีเขียวหรือสีเหลืองหรือเน้นที่สีม่วงแดงน้อยลง
∆ b *=a * การวัดจริง - A * เป้าหมาย =5.21
75% สีเทาถึงสีเหลืองแสดงว่าสีเหลืองมีขนาดใหญ่เกินไปหรือสีเขียวมีขนาดเล็กเกินไป
จากการวิเคราะห์ข้างต้นลองมาดูความหนาแน่นของสนามและอัตราการเพิ่มขึ้นของ DOT ความหนาแน่นของสนามสีม่วงแดงคือ 1.45 ซึ่งมีที่ว่างสำหรับการปรับเทียบกับขีด จำกัด สูงสุดที่ 1.48 การเพิ่มขึ้นของ Magenta 87.2% ยังมีที่ว่างสำหรับการปรับเมื่อเทียบกับขีด จำกัด สูงสุดที่ 90.7% ดังนั้นปริมาณหมึก M ในพื้นที่นี้สามารถเพิ่มขึ้นได้อย่างเหมาะสม มีที่ว่างสำหรับการปรับระหว่างความหนาแน่นของแข็งสีเหลืองที่ 1.01 และขีด จำกัด ล่างที่ 0.98 อัตราการเพิ่มขึ้นของจุดกริดสีเหลืองอยู่ใกล้กับขีด จำกัด สูงสุดและมีพื้นที่ปรับขนาดใหญ่ลง ดังนั้นปริมาณหมึกของ Y สามารถลดลงได้อย่างเหมาะสม หลังจากเพิ่ม m และลบ y สำหรับการพิมพ์ทดลองข้อมูลจะแสดงในตารางที่ 7
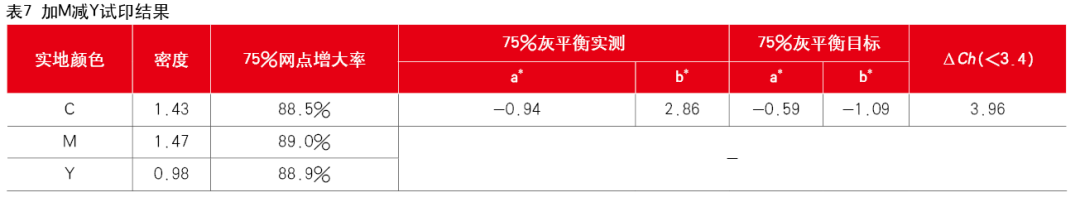
หลังจากการปรับพิมพ์ครั้งแรกของการพิมพ์สภาพสีเหลือง 75% สีเทาได้รับการปรับปรุง แต่ก็ยังไม่เป็นไปตามมาตรฐาน ณ จุดนี้พบปัญหาอื่น สีเหลืองอยู่ใกล้กับขีด จำกัด ล่างของความหนาแน่นที่เหมาะสมและสีม่วงแดงอยู่ใกล้กับขีด จำกัด สูงสุดของความหนาแน่นที่เหมาะสม ณ จุดนี้มันเป็นไปไม่ได้ที่จะปรับปรุงสมดุลสีเทาอีกต่อไปโดยการลด Y และการเพิ่ม M. ปริมาณหมึกไม่สามารถปรับได้และปัญหาของความสมดุลสีเทา 75% สีเหลืองสามารถลดลงได้อีกโดยการลดอัตราการขยายจุดที่ Y75% ผ่านเส้นโค้งการชดเชยการพิมพ์ที่เผยแพร่ ดังนั้นเส้นโค้งการเผยแพร่สีเหลืองจึงถูกปรับเพื่อลดจำนวนร้านค้าลง 2% ที่ 75% สำหรับการเผยแพร่และการพิมพ์ดังแสดงในตารางที่ 8
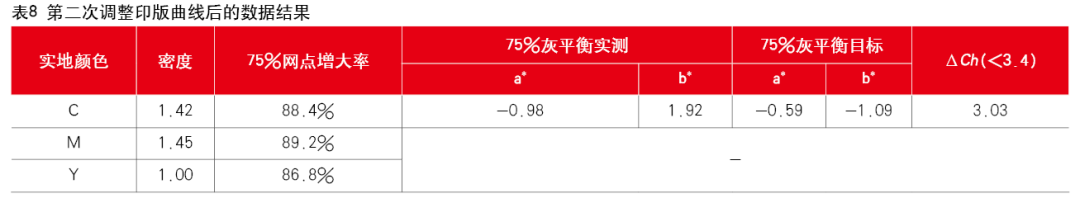
หลังจากการปรับเส้นโค้งแผ่นพิมพ์ครั้งที่สองการพิมพ์ได้รับการตีพิมพ์ซึ่งปรับปรุงปัญหาของสีเหลือง 75% สีเทาและได้ผลลัพธ์ที่ต้องการ
ตัวอย่างนี้ใช้การควบคุมสมดุลสีเทา 75% เพื่อแสดงวิธีการควบคุม ในความเป็นจริงเมื่อเปลี่ยนปริมาณหมึกมันจะส่งผลกระทบต่ออัตราการขยายจุดและข้อมูลสมดุลสีเทาที่ 25% และ 50% ดังนั้นจึงยังจำเป็นที่จะต้องพิจารณาผลกระทบของการเปลี่ยนแปลงทั้งสองนี้อย่างครอบคลุม โชคดีที่ความสมดุลของเถ้าที่ 25% และ 75% ค่อนข้างเสถียรและง่ายต่อการผ่าน นอกจากนี้เมื่ออัตราการเพิ่มขึ้นของจุดสี Tri ค่อนข้างใกล้ (การขยายช่วงกลาง<2%), the gray balance is often easier to improve through ink volume adjustment.
ข้างต้นเป็นประสบการณ์ที่ใช้งานได้จริงของเราในการประเมินความมั่นคงด้านคุณภาพ C9 โดยหวังว่าจะเป็นประโยชน์ต่อเพื่อนร่วมงาน