


วิธีแก้ฟองอากาศในผลิตภัณฑ์ที่สมบูรณ์แบบ- สรุปประสบการณ์ที่ครอบคลุมของผู้เชี่ยวชาญการผูกที่สมบูรณ์แบบที่มีประสบการณ์!
ด้วยการพัฒนาเทคโนโลยีการพิมพ์อย่างต่อเนื่อง การเข้าเล่มแบบไร้สายถือเป็นตำแหน่งสำคัญในตำราเรียน อุปกรณ์ช่วยการศึกษา และการเข้าเล่มหนังสือ เนื่องจากมีประสิทธิภาพการเข้าเล่มสูงและต้นทุนต่ำ อย่างไรก็ตาม ปัญหาของสินค้าที่เข้าเล่มหนังสือ-ทำให้เกิดปัญหากับบริษัทการพิมพ์ต่างๆ มานาน ปัญหานี้ไม่เพียงแต่ลดความทนทานและอายุการใช้งานของหนังสือเท่านั้น แต่ยังส่งผลกระทบร้ายแรงต่อคุณภาพรูปลักษณ์ ซึ่งนำไปสู่การร้องเรียนของลูกค้าและการคืนสินค้า ก่อให้เกิดความสูญเสียทางเศรษฐกิจแก่บริษัท
ด้วยประสบการณ์หลายปีในการดำเนินงานสายเชื่อมลวดเย็บ ฉันจึงศึกษาและวิเคราะห์กระบวนการเข้าเล่มลวดเย็บทั้งหมดอย่างลึกซึ้งอย่างต่อเนื่อง ผมจะสำรวจสาเหตุของการเกิดโพรงอากาศจากหลายมุมมอง รวมถึงอุปกรณ์ กระบวนการ วัสดุ และการปฏิบัติงาน รวมกับกรณีการผลิตจริง และเสนอข้อเสนอแนะสำหรับการเพิ่มประสิทธิภาพกระบวนการเย็บเล่ม จุดมุ่งหมายคือการจัดหาโซลูชั่นที่ใช้งานได้จริงสำหรับอุตสาหกรรมการพิมพ์และปรับปรุงคุณภาพโดยรวมของผลิตภัณฑ์หลัก
รูปแบบของคาวิเทชั่นในผลิตภัณฑ์เข้าเล่มด้วยกาว
ช่องว่างในผลิตภัณฑ์ที่เข้าเล่มโดยส่วนใหญ่จะปรากฏเป็นรวงผึ้งที่ชัดเจน-เหมือนรูเล็กๆ หรือฟองอากาศที่ปลายด้านบนและด้านล่างของหนังสือ และการกดแรงๆ จะทำให้เกิดความรู้สึกเป็นหลุมเป็นบ่อบนสันหนังสือ อาการเฉพาะมีดังนี้:
01/ การกระจายตัวของกาวร้อนละลายไม่สม่ำเสมอ
ดังที่แสดงในรูปที่ 1 ในชั้นกาวที่บ่มแล้ว สามารถมองเห็น-ช่องว่างที่ก่อตัวเป็นฟองชัดเจน หรือในบางพื้นที่ไม่มีจุดว่างที่ถูกกาวร้อนละลายปกคลุมเลย ฟองอากาศทำให้พื้นที่การยึดเกาะไม่เพียงพอในพื้นที่นี้ ในขณะที่พื้นที่กลวงจะสูญเสียความแข็งแรงในการยึดเกาะโดยสิ้นเชิง เมื่อแยกหนังสือออกจากตรงกลางของสัน คุณจะเห็นว่าส่วนต่างๆ ของสันไม่ได้ถูกปิดด้วยกาวร้อนละลาย หรือไม่ปลอดภัยและมีช่องว่าง
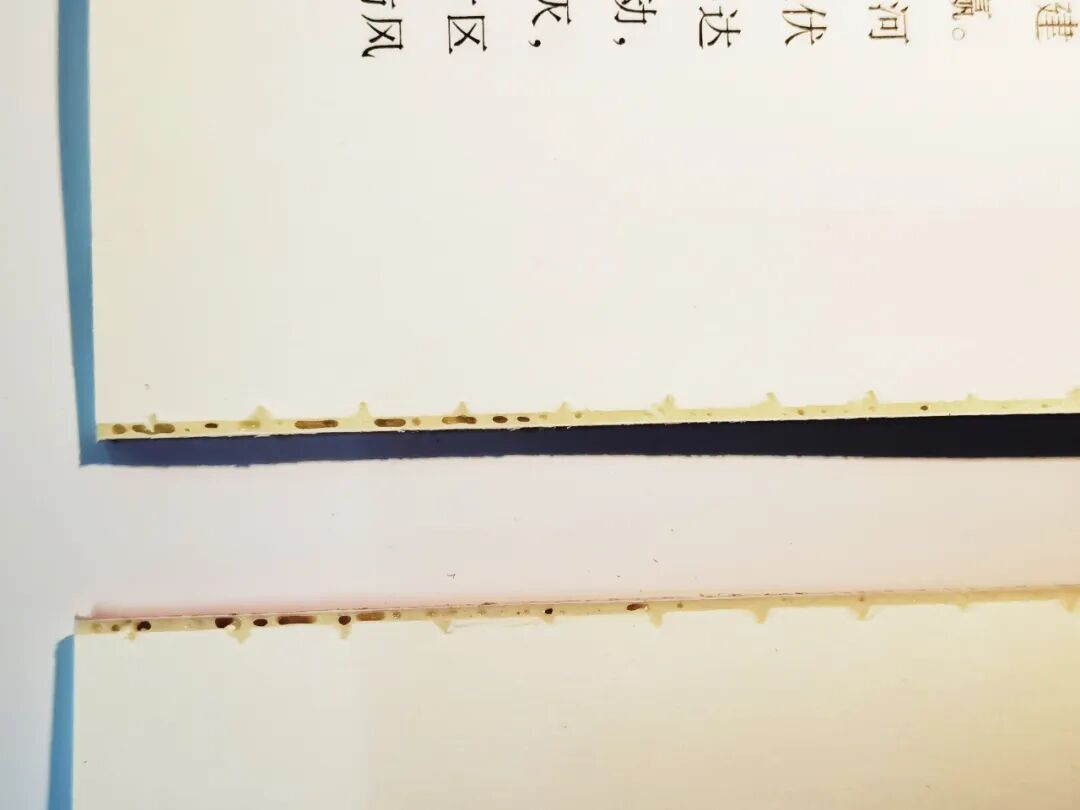 รูปที่ 1: กาวในบางพื้นที่ของสันหนังสือมีความบางและมีช่องว่าง
02/ ความหนาของชั้นกาวไม่สม่ำเสมอ
ปัญหานี้ทำให้พื้นผิวของสันหนังสือไม่เรียบ (เป็นคลื่น) โดยเฉพาะอย่างยิ่งปรากฏเป็นรอยนูน รอยนูน หรือรอยกดบนสันหนังสือที่หายผิดปกติ แทนที่จะเป็นพื้นผิวเรียบและสม่ำเสมอ (ดังแสดงในรูปที่ 2) นอกจากนี้ยังอาจมีความแตกต่างที่เห็นได้ชัดเจนในความหนาของชั้นกาวที่ขอบด้านบนและด้านล่าง (ดังแสดงในรูปที่ 3)
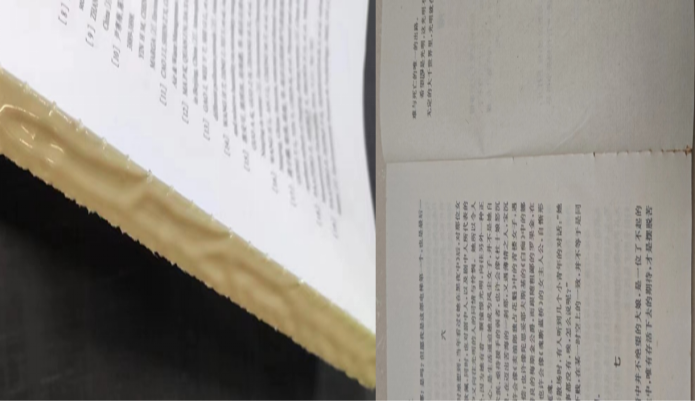
รูปที่ 2 พื้นผิวที่ไม่เรียบของสันหนังสือ
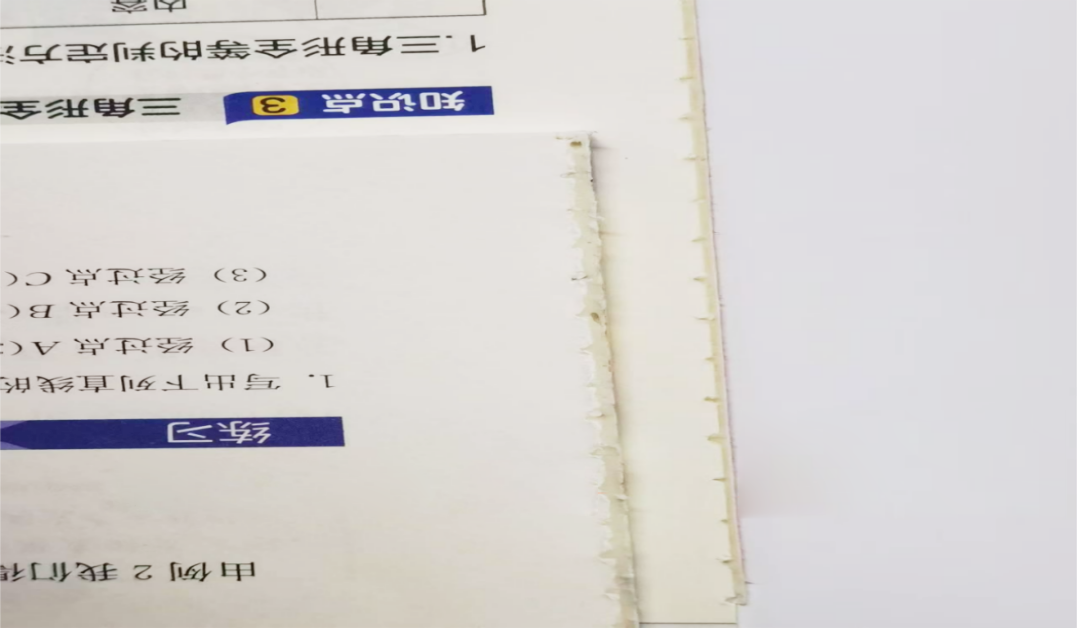 รูปที่ 3: ความหนาของชั้นกาวที่ส่วนหัวและส่วนท้ายมีความแตกต่างกันอย่างมีนัยสำคัญ
ผลกระทบของฟองอากาศต่อคุณภาพของผลิตภัณฑ์ที่ติดกาว
01/ ส่งผลต่อรูปลักษณ์ของผลิตภัณฑ์
ประการแรก ทำให้สันหนังสือโดยรวมไม่เรียบหรือยุบเฉพาะจุด ส่งผลต่อความเรียบของกระดูกสันหลังและความสวยงามโดยรวม ประการที่สอง ฟองอากาศที่ส่วนหัวและส่วนท้ายส่งผลต่อประสบการณ์การอ่านของลูกค้าหรือผู้อ่าน
02/ ฟองอากาศที่รุนแรงส่งผลต่อความแน่น
ฟองอากาศที่รุนแรงทำให้เกิดพื้นที่กาวกลวง ทำให้แยกหน้าได้ง่าย ลดความแน่น ทดสอบแรงดึงไม่สำเร็จ และในกรณีร้ายแรงอาจทำให้สันหนังสือหัก หน้ากระดาษหลวม และปัญหาด้านคุณภาพร้ายแรงอื่นๆ
03/ นำไปสู่การคืนสินค้าและการร้องเรียนจากลูกค้า
ฟองอากาศที่มีขนาดใหญ่กว่า 1 มม. ที่ส่วนหัวและส่วนท้ายอาจทำให้ลูกค้าส่งคืนหรือร้องเรียน และอาจถึงขั้นลงโทษ ซึ่งส่งผลกระทบต่อชื่อเสียงของบริษัท ในกรณีที่ฟองอากาศรุนแรงเป็นพิเศษ ผลิตภัณฑ์อาจถูกตัดสินว่าไม่มีคุณสมบัติเหมาะสมในการตรวจสอบคุณภาพ ซึ่งก่อให้เกิดความเสียหายอย่างร้ายแรงต่อความน่าเชื่อถือของบริษัท
การวิเคราะห์สาเหตุของฟองอากาศในผลิตภัณฑ์ที่ติดกาว
01/ การปรับกลไกการติดกาวไม่เหมาะสม
(1) การควบคุมอุณหภูมิกาวที่ไม่เหมาะสม: อุณหภูมิกาวสูงหรือต่ำเกินไปส่งผลโดยตรงต่อความลื่นไหลและการยึดเกาะของกาวร้อนละลาย ส่งผลให้การใช้งานไม่สม่ำเสมอและส่งผลต่อคุณภาพของกาวบล็อกหนังสือ ความแตกต่างของจำนวนแผ่นพิมพ์ยังส่งผลต่อเวลาในการทำความเย็นและการแข็งตัวของกาวร้อนละลาย ดังนั้นจึงจำเป็นต้องปรับอุณหภูมิกาวตามการเปลี่ยนแปลงของอุณหภูมิตามฤดูกาลและสิ่งแวดล้อม
(2) ตำแหน่งความสูงที่ไม่เหมาะสมของลูกกลิ้งกาว: หากลูกกลิ้งกาวสูงหรือต่ำเกินไป กาวร้อนละลายจะกระจายไม่สม่ำเสมอ ส่งผลให้กาวกลวงและส่งผลต่อความแข็งแรงในการยึดเกาะของหนังสือ
(3) ความหนาและความหนืดไม่เหมาะสมของกาวร้อนละลาย: ควรปรับความหนาของชั้นกาวตามความหนาของหนังสือ โดยทั่วไปจะควบคุมภายในช่วง 1.0 ± 0.2 มม. (ปรับตามความเหมาะสมตามความหนาของบล็อกหนังสือ ดังแสดงในรูปที่ 4 ซึ่งชั้นกาวบางเกินไป) ความหนืดที่ไม่เหมาะสมของกาวร้อนละลายยังส่งผลต่อความสม่ำเสมอของการติดกาวและความแข็งแรงในการยึดเกาะอีกด้วย
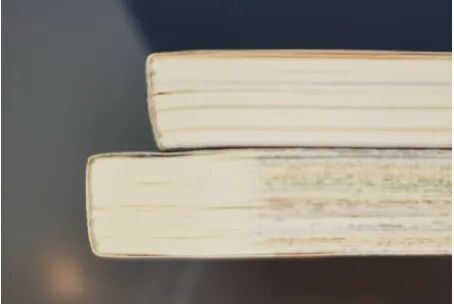
รูปที่ 4 ชั้นกาวบางเกินไป
(4) หากวางลูกกลิ้งกาวไม่ถูกต้อง จะทำให้บริเวณสันหนังสือไม่มีกาว (ดังแสดงในรูปที่ 5)
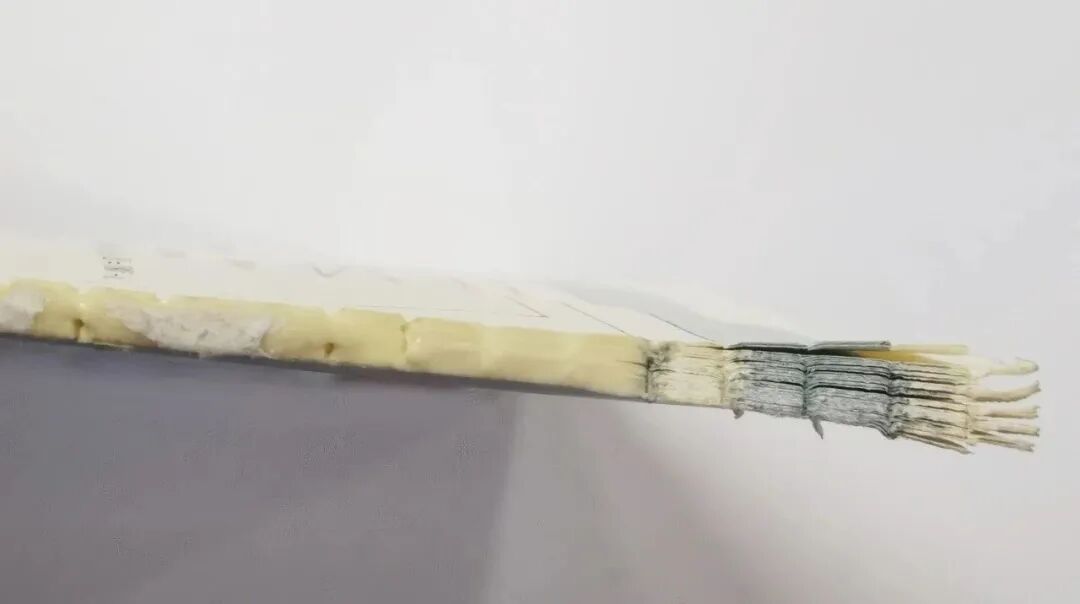 รูปที่ 5 ตำแหน่งที่ติดกาวบนลูกกลิ้งไม่ถูกต้อง และไม่มีกาวที่ส่วนเท้า
02/ การปรับมีดกัดด้านหลังไม่ถูกต้อง
(1) ขอบตัดของมีดกัดด้านหลังสึกหรออย่างรุนแรง หากพื้นผิวของสันหนังสือหลังการกัดไม่ได้รับการขัดอย่างเหมาะสม ไม่เรียบ หรือมีเศษชิ้นส่วนที่บด จะส่งผลต่อคุณภาพของการใช้กาว (ดังแสดงในรูปที่ 6)
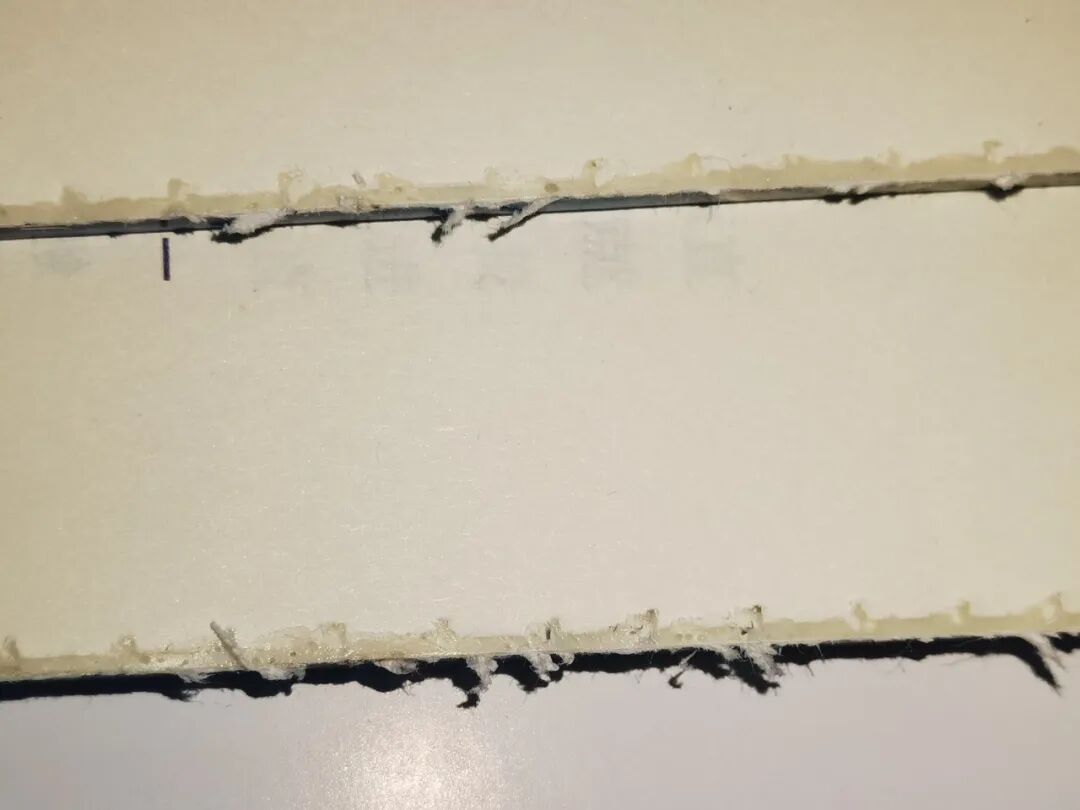 รูปที่ 6: พื้นผิวของสันหนังสือไม่ได้ถูกขัดสีจนสุด
(2) หากช่องว่างระหว่างหัวกัดด้านหลังและแผ่นดันมีขนาดใหญ่เกินไป อาจทำให้ขอบของแกนสมุดยกขึ้น ส่งผลให้การกัดด้านหลังไม่เท่ากัน
(3) การปรับระยะห่างในแนวตั้งที่ไม่เหมาะสมจากระนาบแนวนอนของคัตเตอร์กัดด้านหลังถึงขอบคลิป: หากระยะห่างมากเกินไปและส่วนที่สัมผัสของลวดเย็บกระดาษขาดความตึงที่เพียงพอ จะทำให้เกิดการคลายตัวระหว่างกระดาษ เพิ่มความลึกในการเจาะของกาวร้อนละลาย และเพิ่มความหนาของสัน ส่งผลให้มีความหนาสูงกว่าคัตเอาต์ ส่งผลให้เกิดปัญหาต่างๆ เช่น ฟองอากาศ เส้นริ้ว และรอยย่นที่โบว์ ซึ่งทำให้การตัดผลิตภัณฑ์สำเร็จรูปยุ่งยากเช่นกัน หากระยะห่างน้อยเกินไป จะส่งผลต่อความลึกในการเจาะของกาวร้อนละลายและความแข็งแรงในการยึดเกาะ
03/ การปรับกลไกการขึ้นรูปรองรับไม่เพียงพอ
(1) ความสูงหรือความสมดุลของกลไกการขึ้นรูปที่รองรับ: หากฟองอากาศทั้งหมดปรากฏบนสันหนังสือ จำเป็นต้องปรับความสูงของกลไกการขึ้นรูปรองรับ หากฟองอากาศปรากฏขึ้นที่ด้านบนหรือด้านล่างของพื้น ให้ใช้ระดับเพื่อปรับสมดุลของส่วนรองรับ
(2) เวลาดำเนินการหนีบหนังสือของกลไกการรองรับและการตอกไม่ตรงกัน: "ดันขึ้นก่อนแล้วจึงหนีบในภายหลัง" "แจ็คขึ้นในเวลาเดียวกัน" หากเวลาไม่ตรงกันก็อาจเกิดฟองอากาศได้เช่นกัน ในกรณีเช่นนี้ จำเป็นต้องปรับเวลาการดำเนินการหนีบของส่วนรองรับและกลไกการตอก
04/ การเลือกและการพับกระดาษที่ไม่เหมาะสม
(1) กระดาษน้ำหนักเบา: กระดาษน้ำหนักเบาจะนุ่มกว่ากระดาษออฟเซ็ตธรรมดา หากหน้ากระดาษไม่เรียบจนสุด อาจเกิดฟองอากาศ ซึ่งอาจทำให้ด้านหลังของหนังสือเป็นโพรงได้ง่าย
(2) ความแตกต่างอย่างมีนัยสำคัญของปริมาณปกและกระดาษตัว: กระดาษปกควรสูงกว่า 200g/m2 แต่กระดาษตัวควรต่ำกว่า 65g/m2 ส่งผลให้ปกลากข้อความหลังจากสร้างรูปร่าง และทำให้ด้านหลังกลวง
(3) การพับและเรียงซ้อนที่ไม่เหมาะสม: การพับหรือเรียงหน้ากระดาษที่ไม่เหมาะสมอาจทำให้เกิดรอยพับหรือพื้นผิวที่ไม่เรียบ (โดยเฉพาะสันที่โค้งงอ) ทำให้กาวร้อนละลายไม่สามารถยึดเกาะได้อย่างสม่ำเสมอ ส่งผลให้สันกลวง
05/ การปรับช่องไม่เหมาะสม
(1) หากระยะห่างและความลึกของช่องไม่เป็นไปตามข้อกำหนดมาตรฐาน กาวที่ด้านหลังของหนังสืออาจเติมได้ไม่ถูกต้อง ส่งผลให้มีช่องว่าง
(2) การสึกหรออย่างรุนแรงของมีดเซาะร่อง ร่องด้านหลังของหนังสือมีความลึกไม่เท่ากัน และกาวร้อนละลายเติมได้ยาก ซึ่งส่งผลต่อคุณภาพของการใช้กาว (ดังแสดงในรูปที่ 7)
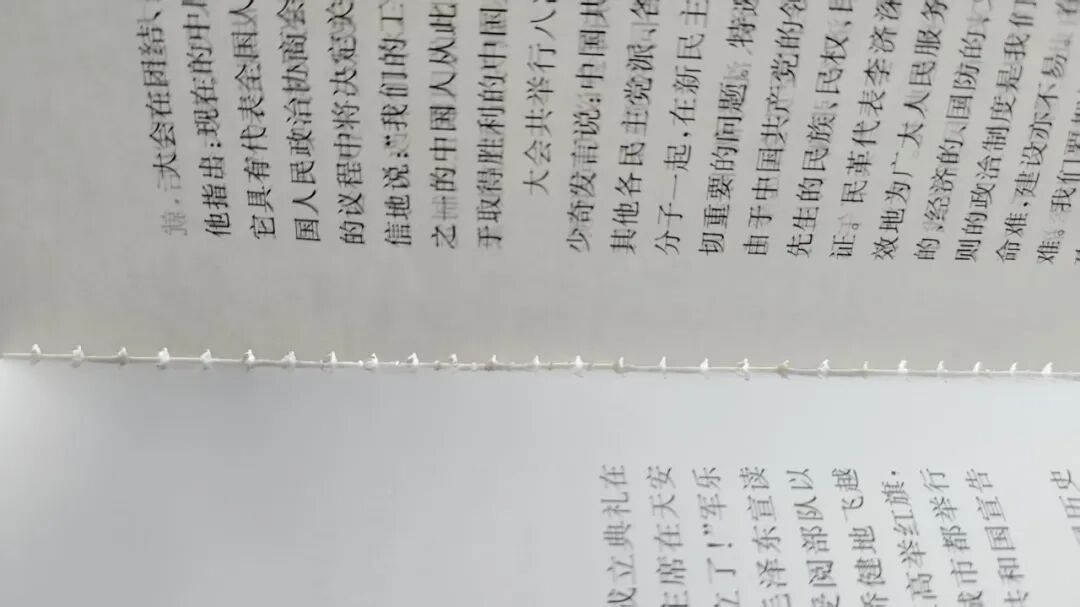 รูปที่ 7: ใบมีดร่องสึกหรออย่างรุนแรง โดยมีร่องลึกไม่เท่ากันที่ด้านหลังของหนังสือ
(3) หากมุมระหว่างมีดเซาะกับด้านหลังของหนังสือไม่ถูกต้อง เศษกระดาษและเส้นใยกระดาษอาจปิดกั้นช่องเปิดหลังจากช่องเจาะ ป้องกันไม่ให้กาวร้อนละลายทะลุช่อง ส่งผลให้กาวด้านหลังไม่เพียงพอและไม่สม่ำเสมอ และทำให้เกิดฟองที่สันหนังสือ
06/ การปรับแรงจับยึดสำหรับคลิปหนังสือไม่สอดคล้องกัน
เมื่อแรงจับยึดของแต่ละคลิปบนเครื่องเข้าเล่มไม่สอดคล้องกัน แกนหนังสือภายในคลิปที่มีแรงกดต่ำเกินไปอาจถูกลากโดยแผ่นกัดผ่านสถานีรองรับการกัด ส่งผลให้การกัดกลับไม่สม่ำเสมอ (เอียง) หลังจากผ่านช่องต่างๆ ไปแล้ว ความลึกของช่องด้านหน้าและด้านหลังของแกนหนังสือและสันหนังสือจะไม่สม่ำเสมอ ส่งผลให้เกิดแรงรองรับและรองรับที่ไม่สม่ำเสมอ ซึ่งนำไปสู่สันกลวง
07/ การใช้กาวร้อนละลายอย่างไม่เหมาะสม
(1) ไม่เลือกรุ่นกาวร้อนละลายที่ถูกต้องตามประเภทกระดาษ ควรใช้กระดาษประเภทต่างๆ เช่น กระดาษเคลือบ ซึ่งควรเป็นประเภทที่เหมาะสม อย่าผสมกาวร้อนละลายรุ่นต่างๆ (เมื่อเปลี่ยนกาวต้องทำความสะอาดหม้อกาวให้สะอาด) มิฉะนั้นกาวที่ด้านหลังของหนังสือจะไม่สม่ำเสมอทำให้เกิดฟอง
(2) ความเร็วของเครื่องไม่ตรงกับกาวร้อนละลาย: เวลาในการบ่มสำหรับกาวความเร็วสูง-คือ 3~5 วินาที เวลาเปิดคือ 5~7 วินาที กาวความเร็วต่ำ-แข็งตัวเป็นเวลา 8~13 วินาทีและเปิดออกเป็นเวลา 9~15 วินาที การเลือกกาวร้อนละลายที่ไม่เหมาะสม รวมถึงเวลาในการบ่มและเปิดที่เร็วหรือช้าเกินไป อาจส่งผลต่อคุณภาพของการใช้กาวและทำให้เกิดฟองอากาศ
(3) กาวร้อนละลายคุณภาพไม่เสถียร: กาวร้อนละลายบางชนิดมีคุณภาพต่ำและมีสิ่งเจือปนจำนวนมาก ซึ่งอาจทำให้สิ่งเจือปนเกาะติดกับแกนทำความร้อนของหม้อกาวหรืออุดตันท่อยางหรือล้อยาง ส่งผลให้การใช้กาวไม่สม่ำเสมอและการก่อตัวของโพรงอากาศ
โซลูชั่นสำหรับการเกิดโพรงอากาศในผลิตภัณฑ์เข้าเล่มด้วยกาว
01/ การเพิ่มประสิทธิภาพและการปรับมาตรฐานกลไกการใช้กาว
(1) ปรับอุณหภูมิกาว: ปรับอุณหภูมิกาวตามอุณหภูมิแวดล้อมเพื่อให้แน่ใจว่าควบคุมอุณหภูมิได้ในช่วง ±5 องศา ตัวอย่างเช่น ในฤดูร้อน อุณหภูมิกาวสามารถตั้งไว้ที่ 160 องศา และในฤดูหนาว ก็สามารถเพิ่มเป็น 170 องศา
(2) ปรับความสูงของล้อยาง: ตรวจสอบและปรับความสูงของลูกกลิ้งยางและลูกกลิ้งปรับระดับเพื่อให้แน่ใจว่าแรงกดบนล้อยางสม่ำเสมอและเหมาะสม หลีกเลี่ยงแรงดันที่มากเกินไปหรือต่ำ
แนะนำสำหรับหม้อไพรเมอร์ #1: ระยะห่างระหว่างล้อยาง . 1 กับแกนหนังสือ 0.50~0.80 มม. ไม่มีระยะห่างล้อยาง . 2 พร้อมแกนหนังสือ 0.80~1.00 มม. ระยะห่างล้อยางสม่ำเสมอกับแกนหนังสือ 0.85~0.90 มม.
แนะนำสำหรับหม้อยางฐาน #2: ระยะห่างล้อยาง . 1 คือ 0.80~1.00 มม. ไม่มีระยะห่างของล้อยาง . 2 คือ 1.80~2.00 มม. ระยะห่างล้อยางสม่ำเสมอประมาณ 2.00 มม.
(3) Optimize the thickness and viscosity of the hot melt adhesive: adjust the adhesive thickness according to the thickness of the book, select a stable quality of the adhesive, and adjust the glue roller breaking point. Book thickness, adhesive layer thickness, and explanation references are as follows: Book thickness < 10mm, recommended adhesive layer thickness 0.6~1.0mm; thin books should avoid spine hardening caused by excessive adhesive thickness; book thickness 10~30mm, recommended adhesive thickness 1.0~1.5mm; medium thickness books should balance hot melt adhesive penetration and strength; book thickness >30 มม. ความหนาของชั้นกาวที่แนะนำคือ 1.5 ~ 2.0 มม. สำหรับหนังสือที่มีความหนา ให้เพิ่มกาวเพื่อเติมเต็มช่องและใช้เทคโนโลยีการดึงช่องด้วย (ความลึกของร่องมากกว่าหรือเท่ากับ 1.5 มม.)
02/ การปรับปรุงกระบวนการกัดด้านหลัง
(1) ตรวจสอบคมกัดด้านหลังเป็นประจำ: มาตรฐานการตรวจสอบคือไม่มีข้อบกพร่องภายนอกและไม่มีฟิล์มที่คมตัด และผลการกัด (ความเรียบของ backing ความหยาบ) และพารามิเตอร์กระบวนการ (ความสม่ำเสมอของความลึก) ได้รับการตรวจสอบอย่างครอบคลุม หากจำเป็น ควรลับให้คมหรือเปลี่ยนใหม่ (ดังแสดงในรูปที่ 8)
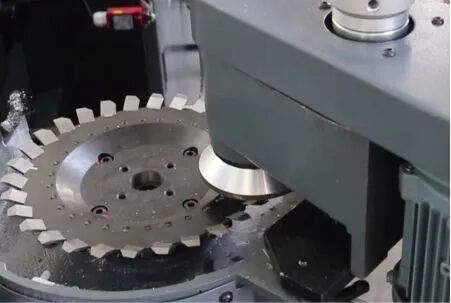
รูปที่ 8 ตรวจสอบใบกัดของสันหนังสือเป็นประจำ
(2) ปรับระยะห่างระหว่างใบกัดและแผ่นดัน: ปรับระยะห่างระหว่างแผ่นใบมีดตัดด้านหน้าและด้านหลังและใบกัดเป็น 0.1–0.3 มม. (วัดด้วยฟีลเลอร์เกจ) ไม่เกิน 0.3 มม. เพื่อให้แน่ใจว่าสันหนังสือเรียบลื่นหลังจากการกัด (ดังแสดงในรูปที่ 9)
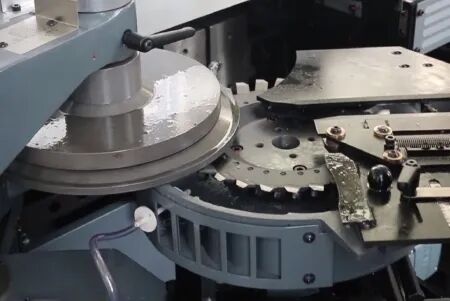
รูปที่ 9 การปรับช่องว่างระหว่างมีดกัดและแผ่นกด
(3) การแก้ไขระยะห่างในแนวตั้งจากพื้นผิวแนวนอนของมีดกัดด้านหลังจนถึงขอบล่างของที่หนีบหนังสือ: ปรับส่วนของที่หนีบหนังสือที่สัมผัสกับสันหนังสือของบล็อกหนังสืออย่างถูกต้อง โดยทั่วไปแนะนำให้ใช้ 10 มม. ส่วนที่เปิดเผยที่การเข้าเล่ม=จำนวนการกัด + 10 มม. หากส่วนที่ยื่นออกมาที่การจับยึดมีขนาด 13 มม. ปริมาณการกัดจะเป็น 3 มม.
(4) ความลึกด้านหลังการกัด: ความหนาของกระดาษทั่วไปคือ 1.5–3.0 มม. (กระดาษ 80 กรัม/ตร.ม. มีความหนาประมาณ 2.0–2.5 มม.) ใช้เศษสมุดบล็อกสำหรับการกัดทดลองและตรวจสอบว่าความลึกของส่วนหลังของการกัดสม่ำเสมอหรือไม่ (ผ่านเกณฑ์ความลึกที่ต่างกันน้อยกว่าหรือเท่ากับ 0.1 มม.)
03/ การปรับกลไกการขึ้นรูป Book Block
(1) การปรับความสูงของกลไกการขึ้นรูปบล็อคหนังสือ: ปรับความสูงของกลไกการขึ้นรูปบล็อคหนังสือตามปริมาณการยื่นออกมาของบล็อคหนังสือ ยกตัวอย่างโมเดลความแม่นยำของ Cambridge 12000 โดยหยุด book block ที่ทำการสีไว้ที่ตำแหน่งศูนย์เหนือเครื่องปลอก ในเวลานี้ โต๊ะปลอกอยู่ที่จุดสูงสุด และระยะห่างจากพื้นผิวการทำงานของรางนำที่แทรกไปยังแผ่นแรงดันต่ำของโต๊ะปลอกคือ 138.5 มม. โดยมีข้อผิดพลาดภายใน 0.1 มม. เมื่อถึงจุดนี้ ความสูงของกลไกการขึ้นรูปจะรองรับสันหนังสืออย่างแน่นหนาหลังจากทากาว
(2) การปรับสมดุลของกลไกการขึ้นรูป: ปรับความสมดุลของกลไกการขึ้นรูปตามฟองอากาศที่หัวและส่วนท้ายของหนังสือเพื่อให้แน่ใจว่าสันหนังสือมีรูปร่างเท่ากัน โดยมีข้อผิดพลาดด้านหน้า-ถึง-ด้านหลัง 0.1 มม. (ดูรูปที่ 10)
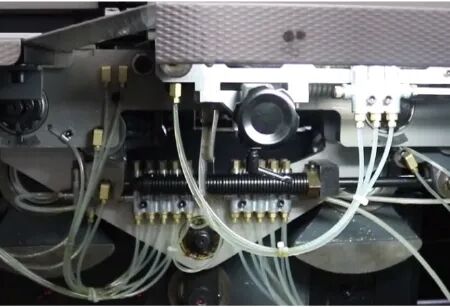 รูปที่ 10 การปรับสมดุลกลไกการขึ้นรูป Binder
04/ มาตรการกระบวนการเพิ่มประสิทธิภาพกระดาษ
(1) มาตรการเพิ่มประสิทธิภาพสำหรับกระดาษน้ำหนักเบา: กระดาษน้ำหนักเบาจำเป็นต้องอัดแน่นและมัดรวมก่อนเข้าเล่มและวางไว้นานกว่า 8 ชั่วโมง เลือกกาวร้อนละลายที่เหมาะสม ปรับความเร็ว แรงกด และพารามิเตอร์อื่นๆ ของเครื่องเข้าเล่มที่สมบูรณ์แบบอย่างเหมาะสม เพื่อให้แน่ใจว่ากาวร้อนละลายมีการกระจายอย่างสม่ำเสมอและทะลุทะลวงได้เต็มที่
(2) การควบคุมความเรียบของบล็อกหนังสือ: ปรับระดับแพลตฟอร์มหนังสือด้านบนเพื่อให้แน่ใจว่าส่วนหลังที่กัดแล้วและความลึกของร่องให้คะแนนมีความเรียบ ตรวจสอบให้แน่ใจว่าบล็อกหนังสือเรียบร้อย ปราศจากริ้วรอยหรือม้วนงอ
(3) ติดต่อกับผู้จัดพิมพ์ล่วงหน้า เมื่อออกแบบและเลือกวัสดุ พยายามหลีกเลี่ยงการใช้ปกและกระดาษบล็อกหนังสือที่มีน้ำหนักพื้นฐานแตกต่างกันมาก หากจำเป็นในระหว่างการออกแบบ ให้ลองเพิ่มส่วนแทรกหรือส่วนแทรกเพื่อเปลี่ยนความตึงเครียดระหว่างทั้งสอง
05/ การปรับกลไกการให้คะแนน
(1) เพิ่มความลึกของคะแนนเป็นประมาณ 1.2 มม. และให้แน่ใจว่ากาวร้อนละลายทะลุร่องได้เต็มที่
(2) ควบคุมระยะห่างระหว่างคะแนนที่ 5.0–7.0 มม.
(3) ตรวจสอบและเปลี่ยนมีดให้คะแนนการกัดกลับและบล็อกการตัดการกัดกลับให้ตรงเวลาเป็นประจำ
(4) ข้อกำหนดมาตรฐานสำหรับร่องให้คะแนน: ระยะห่างระหว่างร่อง 5.0–7.0 มม. ความลึกของร่อง 1.5±0.5 มม.
06/ การปรับแรงหนีบของแคลมป์หนังสือ
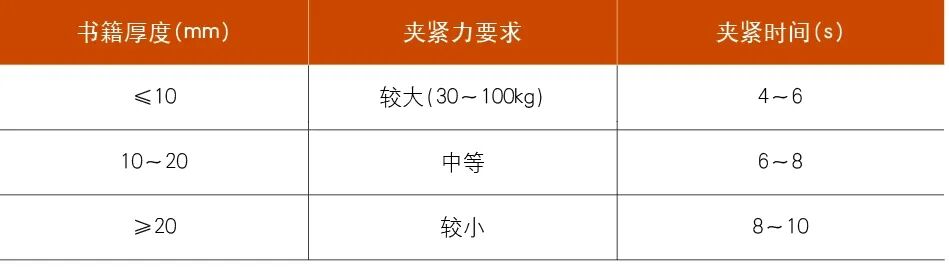
(1) กำหนดความสัมพันธ์ระหว่างความหนาของหนังสือและแรงจับยึด โดยใช้มาตรฐานอ้างอิงดังแสดงในตารางที่ 1
ตารางที่ 1 ความสัมพันธ์ระหว่างความหนาของหนังสือและแรงจับยึด
(2) อุปกรณ์ต่างๆ สามารถตรวจจับข้อมูลความหนาของหนังสือผ่านเซ็นเซอร์ความหนา และตัวควบคุมจะจับคู่การเคลื่อนที่ของแผ่นหนีบโดยอัตโนมัติเพื่อควบคุมช่องว่างของการหนีบอย่างแม่นยำ ตัวอย่างเช่น เมื่อตรวจพบความหนาของหนังสือ 15 มม. แผ่นยึดจะเคลื่อนไปที่ช่องว่าง=15 มม. บวกกับการชดเชยชั้นกาว (ประมาณ 0.5 มม.) อีกทางหนึ่ง แรงจับยึดของแคลมป์แต่ละตัวสามารถทำให้สอดคล้องกันได้โดยการปรับแรงดันสปริงบิดของแคลมป์แต่ละตัวบนเครื่องโฮสต์
(3) หลังจากการหนีบ หากการหดตัวของบล็อกหนังสือน้อยกว่าหรือเท่ากับ 2.5 มม. จะถือว่ามีคุณสมบัติเหมาะสม สุ่มตรวจสอบสันหนังสือเพื่อหาข้อบกพร่อง เช่น ริ้วรอย ฟองสบู่ กาวที่หลุดออกมา หรือกาวล้น
การแก้ปัญหาความว่างเปล่าด้วยผลิตภัณฑ์ที่สมบูรณ์แบบ-ต้องอาศัยการจัดการหลายแง่มุม รวมถึงอุปกรณ์ กระบวนการ วัสดุ และการดำเนินงาน ด้วยการวิเคราะห์และการเพิ่มประสิทธิภาพอย่างเป็นระบบ ความเสถียรของ-คุณภาพผลิตภัณฑ์ที่สมบูรณ์แบบสามารถได้รับการปรับปรุงอย่างมีประสิทธิผล โซลูชันที่อธิบายไว้ในบทความนี้ได้รับการตรวจสอบในการผลิตจริงและมีวัตถุประสงค์เพื่อให้แนวคิดสำหรับเพื่อนร่วมงานในการแก้ไขปัญหาในกระบวนการเข้าเล่มแบบไร้สายที่สมบูรณ์แบบ และเสนอค่าอ้างอิงสำหรับผู้ควบคุมเครื่องเข้าเล่มที่สมบูรณ์แบบและวิศวกรด้านคุณภาพ