


เพียงแค่ย้าย! ปรับปรุงกระบวนการปั๊มร้อนสำหรับแพ็คบุหรี่ได้อย่างง่ายดายเพื่อให้บรรลุคุณภาพและการปรับปรุงประสิทธิภาพ
มุมมองของอุตสาหกรรม: ความท้าทายและโอกาสมากมายในการผลิตบรรจุภัณฑ์บุหรี่
ในฐานะที่เป็นการ์ดภาพของผลิตภัณฑ์ยาสูบซองบุหรี่มีความรับผิดชอบในการสื่อสารแบรนด์และผลกระทบทางภาพของพวกเขาส่งผลโดยตรงต่อการตัดสินใจซื้อของผู้บริโภค สิ่งนี้ต้องใช้แพ็คบุหรี่ไม่เพียง แต่จะมีคุณภาพงานฝีมือ - สูง แต่ยังมีการรับรู้ที่ยอดเยี่ยมและการต่อต้านบางอย่าง - ประสิทธิภาพการปลอมแปลง กระบวนการปั๊มร้อนอลูมิเนียมแบบไฟฟ้าฟอยล์จะถ่ายโอนพื้นผิวโลหะของอลูมิเนียมฟอยล์ไฟฟ้าไปยังพื้นผิวของผลิตภัณฑ์ที่พิมพ์ผ่านอุณหภูมิและการควบคุมความดันที่แม่นยำ ลักษณะของมันตรงกับความต้องการของบรรจุภัณฑ์บุหรี่ในแง่ของกระบวนการการรับรู้และการต่อต้าน - ประสิทธิภาพการปลอมแปลงและดังนั้นจึงมีการใช้กันอย่างแพร่หลายในการผลิตบรรจุภัณฑ์บุหรี่
ในฐานะที่เป็นส่วนย่อยที่สำคัญของการพิมพ์บรรจุภัณฑ์การพิมพ์บรรจุภัณฑ์บุหรี่มีลักษณะของชุดการผลิตขนาดใหญ่และมาตรฐานคุณภาพสูง ภายใต้แนวทางนโยบายของ "การฝึกฝนความเจริญรุ่งเรืองและการต่อต้านของเสีย" อุตสาหกรรมยาสูบมีส่วนร่วมอย่างลึกซึ้งในการปรับปรุงคุณภาพลดต้นทุนและเพิ่มประสิทธิภาพเป็นเวลาหลายปีและตอนนี้ได้เข้าสู่ขั้นตอนการเอาชนะปัญหา ในเรื่องนี้องค์กรการพิมพ์บรรจุภัณฑ์การพิมพ์บุหรี่จำเป็นต้องเร่งด่วนในการคิดค้นเทคโนโลยีเพิ่มประสิทธิภาพการไหลของกระบวนการและแตะที่ศักยภาพของตนเองเพื่อรับมือกับความท้าทายหลายประการเช่นการอัพเกรดความต้องการของลูกค้าและแรงกดดันด้านต้นทุนที่เพิ่มขึ้น
ในปัจจุบันกระบวนการปั๊มร้อนของแพ็คบุหรี่ส่วนใหญ่นำเสนอสี่ลักษณะ: จุดปั๊มร้อนหลายจุดรูปแบบการปั๊มร้อนที่ดีวัสดุปั๊มร้อนที่หลากหลายและหลากหลาย (เช่นฟอยล์ธรรมดา, ฟอยล์เลเซอร์, ต่อต้าน- การตีพิมพ์และการตีพิมพ์ครั้งแรก ด้วยแอปพลิเคชั่นที่ครอบคลุมของเทคโนโลยีรหัส QR ในการพิมพ์บรรจุภัณฑ์บุหรี่ลูกค้าจึงได้ยื่นข้อกำหนดที่สูงขึ้นเพื่อความแม่นยำของกระบวนการและเวลาการส่งมอบ ในบริบทนี้วิธีการบรรลุการใช้ประโยชน์อย่างมีประสิทธิภาพของวัสดุอลูมิเนียมไฟฟ้าและการปรับปรุงประสิทธิภาพการผลิตอย่างต่อเนื่องได้กลายเป็นจุดสนใจหลักขององค์กรต่างๆในกระบวนการปั๊มร้อน
การวิเคราะห์ปัญหา: ปริมาณของเสียของเสียของวิธีการดึงโดยตรงในสถานการณ์พิเศษ
ปริมาณของอลูมิเนียมที่ใช้ส่วนใหญ่จะถูกกำหนดโดยความกว้างของอลูมิเนียมและความยาวของขั้นตอนการกระโดดอลูมิเนียม ในวิธีการวาดภาพโดยตรงแบบดั้งเดิมความกว้างของอลูมิเนียมฟอยล์เท่ากับความกว้างของรูปแบบการปั๊มร้อนบวกกับระยะขอบทั้งสองด้าน (ระยะขอบทั้งสองด้านหมายถึงระยะขอบที่สงวนไว้สำหรับความกว้างของอลูมิเนียมฟอยล์เพื่อป้องกันการปั๊มร้อนทั้งสองข้าง ลวดลาย). แต่เมื่อรูปแบบการปั๊มร้อนแคบ (เช่น "สี่เหลี่ยม" รูปแบบการปั๊มร้อนในรูปที่ 1 ซึ่งกว้างเพียง 7 มม.) และกระบวนการปั๊มร้อนจำเป็นต้องทำงานด้วยความเร็วของเครื่องจักรสูง 6,000 แผ่นต่อชั่วโมง ล้อความกว้างของอลูมิเนียมไฟฟ้าจะต้องเพิ่มขึ้นเป็น 20 มม. หรือมากกว่า
อ้างถึงข้อมูลข้างต้น (ไม่รวมขั้นตอนการข้ามการชุบอลูมิเนียม) ขึ้นอยู่กับระยะขอบ 10 มม. ทั้งสองด้านอัตราการใช้งานของการชุบอลูมิเนียมคือ [(7+10)/20] × 100%=85%; หากคำนวณขึ้นอยู่กับระยะขอบ 6 มม. ทั้งสองด้านอัตราการใช้งานของอลูมิเนียมอิเล็กโทรไลต์เป็นเพียง [(7+6)/20] × 100%=65%
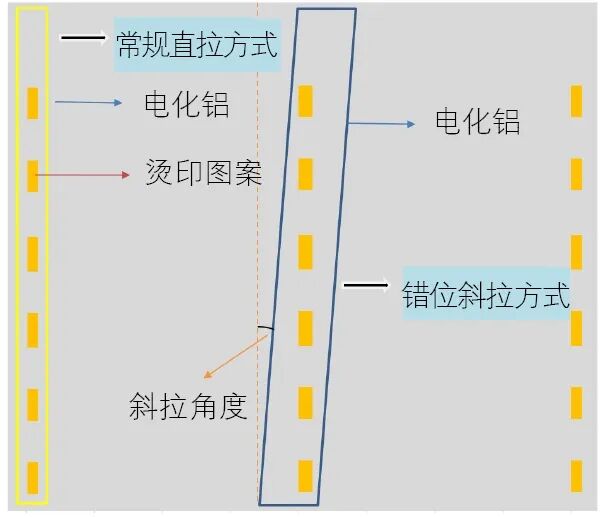
รูปที่ 1 ตัวอย่างของวิธีการดึงแบบตรงแบบดั้งเดิมและวิธีการดึงแนวทแยงมุมที่ไม่ตรงแนว
การปรับปรุงกระบวนการวาดภาพแบบเอียงสำหรับอลูมิเนียม electroplating เป็นวิธีการชุบด้วยอลูมิเนียมที่กำหนดเองที่ออกแบบมาเพื่อเพิ่มอัตราการใช้งานของอลูมิเนียมอิเล็กโทรไลต์ในขณะที่มั่นใจว่าการทำงานของกระบวนการชุบด้วยไฟฟ้าที่ราบรื่นในสถานการณ์พิเศษที่รูปแบบการปั๊มร้อนค่อนข้างแคบ ดังที่แสดงในรูปที่ 1 "วิธีการวาดรูปแบบเอียงที่ไม่ถูกต้อง" โดยการปรับความเอียงของอลูมิเนียมฟอยล์บนแผ่นน้ำผึ้งบดร้อนอลูมิเนียมฟอยล์สามารถปรับปรุงได้จากวิธีการวาดตรงแบบธรรมดาไปจนถึงวิธีการวาดรูปเอียง
การตรวจสอบการใช้งาน: การเปรียบเทียบ pre - และโพสต์ข้อมูลและการแบ่งปันประสบการณ์จริง
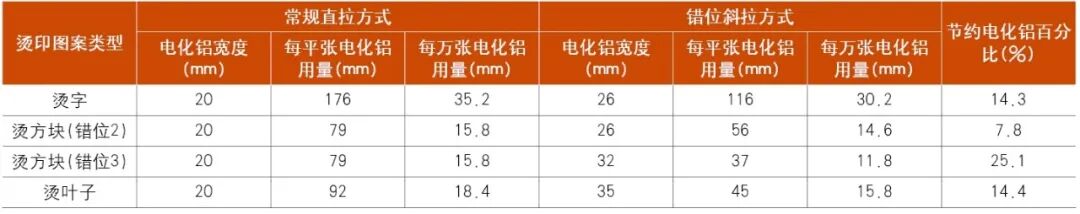
รูปที่ 2 แสดงให้เห็นถึงเลย์เอาต์ของแผ่นรองพื้นแนวเดียวสำหรับการปั๊มร้อนสำหรับผลิตภัณฑ์บรรจุบุหรี่หลายตัวรวมถึงการเปรียบเทียบเอฟเฟกต์การปั๊มร้อนที่เกิดขึ้นจริงของอลูมิเนียมฟอยล์ภายใต้การดึงแบบตรงแบบดั้งเดิมและวิธีการดึงแนวทแยงมุม ตารางที่ 1 ตรวจสอบความแตกต่างของปริมาณอลูมิเนียมที่ใช้โดยผลิตภัณฑ์หลายรายการเพิ่มเติมเมื่อใช้การวาดแบบตรงแบบดั้งเดิมและวิธีการวาดเส้นทแยงมุมที่ถูกเซรผ่านการเปรียบเทียบข้อมูลโดยละเอียดซึ่งให้การสนับสนุนข้อมูลที่เป็นของแข็งสำหรับประสิทธิภาพของวิธีการที่ได้รับการปรับปรุงนี้
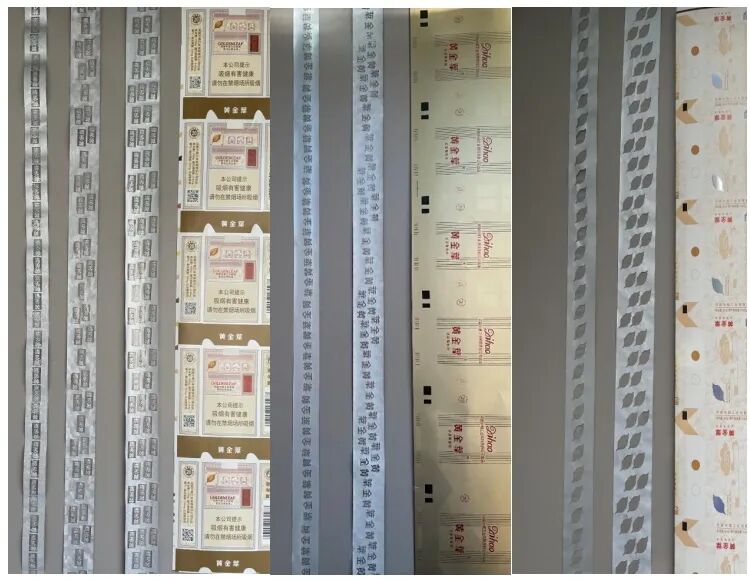
รูปที่ 2: ภาพเอฟเฟกต์ของตำแหน่งการปั๊มร้อนและการดึงแบบตรงแบบธรรมดา
ตารางที่ 1: การบริโภคอลูมิเนียมและการเปรียบเทียบระหว่างวิธีการดึงแบบตรงแบบดั้งเดิมและวิธีการดึงแนวทแยงมุมที่ไม่ตรงแนว
ในการดำเนินการในทางปฏิบัติจำนวนการเยื้องศูนย์ในการปั๊มร้อนแบบเอียงไม่ได้รับการแก้ไข แต่จำเป็นต้องปรับตามอัตราการใช้งานของอลูมิเนียมและเอฟเฟกต์การปั๊มร้อนจริง รูปที่ 3 แสดงการเปรียบเทียบเอฟเฟกต์แอปพลิเคชันของผลิตภัณฑ์หลายผลิตภัณฑ์ที่มีจำนวนการเยื้องศูนย์ต่างกันในระหว่างการปั๊มร้อนแบบเอียง จะเห็นได้ว่าการเพิ่มจำนวนของการเยื้องศูนย์จะมาพร้อมกับการขยายของพื้นผิวอลูมิเนียมฟอยล์และการเพิ่มขึ้นของความลาดชัน แม้ว่าสิ่งนี้จะสามารถปรับปรุงอัตราการใช้งานของอลูมิเนียมฟอยล์ในระดับหนึ่งความน่าจะเป็นของการพับการย่นเหี่ยวย่นแกว่งและตำแหน่งที่มีการปั๊มร้อนแรง (ส่วนใหญ่การทับซ้อนกันในแนวนอนระหว่างรูปแบบที่ไม่ตรงแนว) ที่เกิดขึ้นในระหว่างการทำงานความเร็วสูง - ดังนั้นจึงจำเป็นที่จะต้องพิจารณาปัจจัยต่าง ๆ อย่างครอบคลุมและครอบคลุมสมดุลความสัมพันธ์ระหว่างอัตราการใช้งานของอลูมิเนียมอิเล็กโทรไลต์และการทำงานที่ราบรื่นของการปั๊มร้อนและทำให้มั่นใจได้ว่าผลการผลิตที่ดีที่สุด
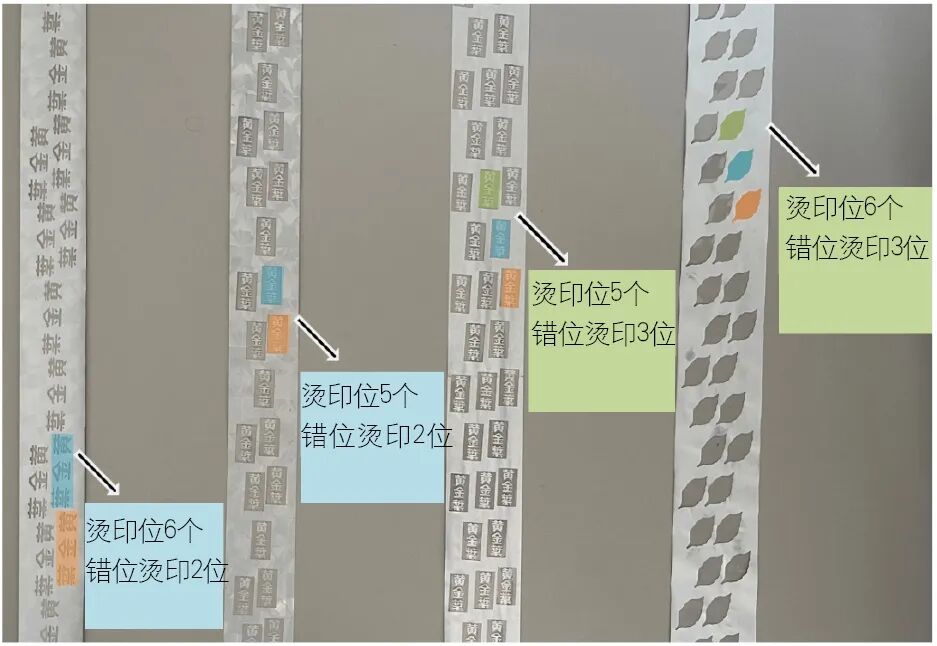
รูปที่ 3 การเปรียบเทียบเอฟเฟกต์แอปพลิเคชันของหมายเลขการเยื้องศูนย์ที่แตกต่างกันสำหรับหลายผลิตภัณฑ์ในระหว่างการชดเชยการปั๊มร้อนแบบเอียง
ในแง่ของการคำนวณขั้นตอนการกระโดดแม้ว่าจะมีความแตกต่างระหว่างวิธีการคำนวณของการดึงแนวเส้นทแยงมุมอลูมิเนียมและวิธีการดึงแบบตรงตามแบบเดิม แต่หลักการหลักก็เหมือนกัน เมื่อคำนวณขั้นตอนข้ามเพียงแค่ลบจำนวนตำแหน่งปั๊มร้อนชดเชยจากจำนวนตำแหน่งการปั๊มร้อนดั้งเดิมเพื่อให้ได้จำนวนตำแหน่งการปั๊มร้อนแบบออฟเซ็ตในแนวทแยงมุม ความยาวของรูปแบบการปั๊มร้อนดั้งเดิมและระยะห่างระหว่างตำแหน่งปั๊มร้อนดั้งเดิมยังคงไม่เปลี่ยนแปลงและการคำนวณขั้นตอนข้ามยังคงดำเนินการตามวิธีการวาดตรงแบบดั้งเดิม สำหรับระยะห่างในแนวนอนระหว่างตำแหน่งปั๊มร้อนที่ไม่ถูกต้องทั้งสองนั้นสามารถทำได้โดยการปรับมุมของการดึงอลูมิเนียมฟอยล์ในแนวทแยง
ควรสังเกตว่าเนื่องจากความยาวของขั้นตอน (a) ของอลูมิเนียมฟอยล์ถูกคำนวณตามโหมดการดึงตรงอาจมีการเบี่ยงเบนระหว่างความยาวขั้นตอนที่ตั้งไว้ล่วงหน้า (A) และความยาวการเดินอลูมิเนียมจริง (C) เมื่อทำงานในโหมดดึงเอียงเอียง
If the diagonal angle is A, then a=c × cosA. When A=0, a=c; When A>0, c>a.
การเบี่ยงเบนนี้จะทำให้เกิดผลลัพธ์การปั๊มร้อนที่เกิดขึ้นจริงบนอลูมิเนียมฟอยล์ไม่สอดคล้องกับเอฟเฟกต์ที่คาดหวังเมื่อตั้งค่าขั้นตอนการกระโดด ณ จุดนี้ผู้ปฏิบัติงานจำเป็นต้องลองและปรับความยาวรูปแบบการปั๊มร้อนดั้งเดิมซ้ำระยะห่างตำแหน่งการปั๊มร้อนระยะห่างจากรูปแบบการปั๊มร้อนตามยาวและข้อมูลอื่น ๆ ตามผลลัพธ์การปั๊มร้อนของฟอยล์อลูมิเนียม
นวัตกรรมไม่สามารถบรรลุได้มันถูกซ่อนไว้ในทุกรายละเอียดของการผลิตรายวัน จุดประกายของแรงบันดาลใจการปรับกระบวนการเล็ก ๆ สามารถนำมาซึ่งการเปลี่ยนแปลงที่สำคัญ นวัตกรรมเป็นแรงผลักดันหลักและรากฐานที่สำคัญของความสามารถในการแข่งขันเพื่อการพัฒนาองค์กร เราควรส่งเสริมให้พนักงานสำรวจต่อไปสะสมนวัตกรรมเล็ก ๆ สำหรับการพัฒนาครั้งใหญ่และส่งเสริมการทำงานร่วมกันและอุตสาหกรรมเพื่อให้ได้ความสูงใหม่