


ความสามารถในการปรับตัวของกล่องบุหรี่แบบกล่องบางได้ไม่ดีนักใช่หรือไม่ การเลือกกระบวนการตัดแม่พิมพ์-ถือเป็นสิ่งสำคัญมาก
ในช่วงไม่กี่ปีที่ผ่านมา บุหรี่ซองแข็งบางได้กลายเป็นแรงผลักดันในการขยายขนาดและการอัพเกรดโครงสร้างของบุหรี่หลายยี่ห้อ แบรนด์บุหรี่จำนวนมากขึ้นเรื่อยๆ มุ่งเน้นไปที่ความต้องการของผู้บริโภค ส่งเสริมการทำซ้ำและการอัพเกรดผลิตภัณฑ์ และร่วมกันขับเคลื่อนการพัฒนาอย่างรวดเร็วของประเภทบุหรี่ชนิดซองแข็งแบบบาง เนื่องจากส่วนแบ่งการตลาดของบุหรี่ซองชนิดแข็งบางยังคงเพิ่มขึ้น ความเร็วของเครื่องบรรจุบุหรี่แบบบางก็เพิ่มขึ้นอย่างต่อเนื่องเช่นกัน โดยมีความเร็วอยู่ที่ 600 ถึง 700 ซองต่อนาที การตัดและขึ้นรูปซองบุหรี่-ที่ไม่ดีจะจำกัดความสามารถในการปรับตัวเข้ากับเครื่องจักรได้อย่างมาก จากการทดสอบเครื่องจักรกับเครื่องบรรจุบุหรี่ การตัดแบบ-}เป็น-แบบกลม-ทำให้ได้บุหรี่แบบแพ็คแข็งที่บางและมีความสามารถในการปรับให้เข้ากับเครื่องจักรได้ดีกว่าเมื่อเทียบกับการตัดแบบ-แบบแบนเป็น-แบบแบบแบบแบน-
การเลือกแม่พิมพ์-กระบวนการตัด
ในกระบวนการตัด- ซองบุหรี่แบบบางนั้นผลิตได้ยากกว่าเมื่อเปรียบเทียบกับซองบุหรี่มาตรฐาน เมื่อเปรียบเทียบขนาดของกล่องแพ็ค ดังแสดงในรูปที่ 1 แพ็คแบบบางมีขนาด 260.3 มม. × 77.0 มม. ในขณะที่แพ็คมาตรฐานมีขนาด 245.0 มม. × 98.0 มม. แพ็คเพรียวบางมีความยาวมากกว่า และความกว้างของรางกระดาษโดยพื้นฐานแล้วเกิน 770 มม. การวางแนวนอนจะกว้างกว่าแพ็คมาตรฐาน 50–60 มม. และเค้าโครงแนวนอนที่เพิ่มขึ้นจะส่งผลต่อความแม่นยำของ-ขนาดการตัดแม่พิมพ์ ในแง่ของการวางแนวตั้ง บรรจุภัณฑ์แบบบางจะแคบกว่า และหากมีการวางยูนิตในแนวตั้งมากเกินไป จะทำให้การลงทะเบียนที่แถบตัดและปลายเพลทยากขึ้น
ดังที่เห็นในรูปที่ 1 ระยะห่างระหว่างรอยพับขั้นต่ำสำหรับแพ็คแบบบางคือ 8.0 มม. ซึ่งเล็กกว่าแพ็คมาตรฐาน 4.0 มม. เนื่องจากปัจจัย "การแข่งขันของแรง" ยิ่งระยะห่างของรอยพับเล็กลง การควบคุมความสม่ำเสมอของความลึกของรอยพับก็จะยิ่งทำได้ยากขึ้น ระยะห่างระหว่างรอยพับและขอบตัดได-สำหรับแพ็คแบบบางคือ 11.0 มม. ในขณะที่ 21.5 มม. สำหรับแพ็คมาตรฐาน ยิ่งระยะห่างนี้มากเท่าไร ก็ยิ่งต้องใช้แรงในการเปิดห่อระหว่างการขึ้นรูปมากขึ้นเท่านั้น หากความลึกของรอยพับไม่เพียงพอหรือประสิทธิภาพของกาวไม่ดี จะทำให้เครื่องบรรจุบุหรี่หยุดทำงานบ่อยครั้ง ปัจจุบัน Slim Pack ในประเทศล้วนใช้วิธีตัด-บน- Flat Die - เพื่อควบคุมผลการขึ้นรูปการตัดแม่พิมพ์-ได้ดีขึ้น และรับประกันความเหมาะสมที่มั่นคงสำหรับการป้อนด้วยเครื่องจักร บริษัทของเราดำเนินการตรวจสอบการทดสอบโดยใช้วิธีตัดแม่พิมพ์แบบหมุน-
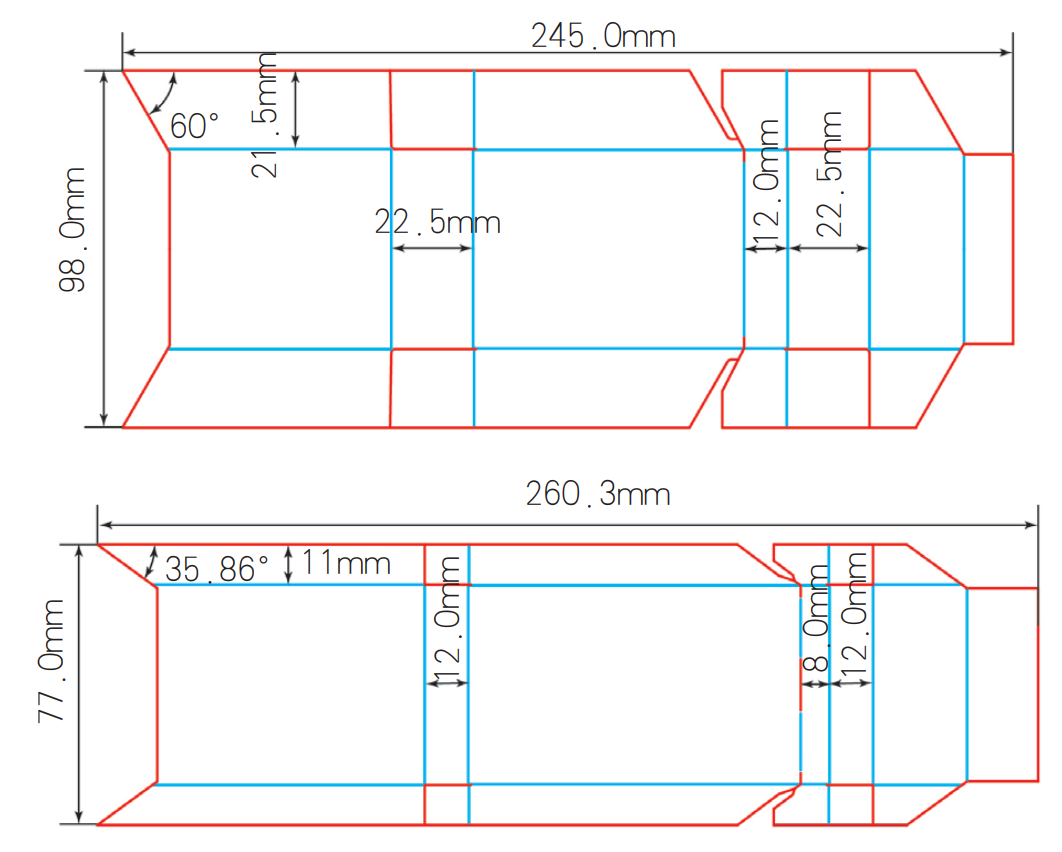 รูปที่ 1 แผนผังขนาดซองบุหรี่มาตรฐาน (บน) และกล่องละเอียด (ล่าง)
ในการวางแผนและวิเคราะห์กระบวนการในระยะแรก เราเปรียบเทียบกับวิธีการตัดด้วยแม่พิมพ์แบบแบนและแบบเรียบ- และพบว่าวิธีการตัดด้วยแม่พิมพ์แบบวงกลม-มีข้อดี 5 ประการดังต่อไปนี้
01/ ประสิทธิภาพการผลิตสูง
ตามความเร็วของเครื่องตัดแม่พิมพ์-ที่ 210,000 แผ่น/ชั่วโมง ประสิทธิภาพการผลิตของเครื่องตัดแบบวงกลม-เป็นสองเท่าของความเร็วของเครื่องตัดแบบแบน- (ความเร็ว 105,000 แผ่น/ชั่วโมง)
02/ การใช้กระดาษที่มีความยาวเท่ากันจะทำให้ได้ผลผลิตสูงกว่า
การตัดด้วยแม่พิมพ์แบบวงกลม-ใช้วิธีการป้อนแบบม้วน ซึ่งไม่จำเป็นต้องทิ้งปากเป่าและตำแหน่งปลายในระหว่างการเรียงพิมพ์ และยังสามารถทำการวางแนวขวาง-ได้อย่างต่อเนื่อง ซึ่งสามารถประหยัดกระดาษได้ประมาณ 6% ตามความกว้างของกล่องซองบุหรี่ 77 มม. จะมีการผลิตผลิตภัณฑ์ขนาดเล็กเพิ่มขึ้น 1.48 ล้านรายการต่อทุกๆ 10,000 กล่อง
03/ แรงกดสม่ำเสมอมากขึ้นและคุณภาพการตัด-ที่ดีขึ้นในระหว่างการเยื้องและการตัด{2}}
เนื่องจากวิธีการตัดด้วยแม่พิมพ์และการกดแบบวงกลมนั้นเป็นแบบสัมผัสกัน ม้วนตัดแบบ-จึงมีการติดตั้งเครื่องแมชชีนนิ่งเซนเตอร์สี่-แกนที่มีความแม่นยำสูง- ซึ่งสามารถรับประกันได้ว่าความแม่นยำด้านมิติของผลิตภัณฑ์จะถูกควบคุมภายใน 0.2 มม. และรูปร่างระนาบจะถูกแปลงเป็นรูปแบบการประมวลผลสามมิติ-อย่างแม่นยำ เนื่องจากวิธีนี้ใช้วิธีกดเส้นที่มีแรงกดน้อยกว่า ความสม่ำเสมอของความดันของการเยื้องและการตัดแม่พิมพ์-จึงสูงกว่าการอัดแบบเรียบและแบบตายตัว-มาก การบีบอัด และการขึ้นรูปผลิตภัณฑ์ซองบุหรี่มีความเสถียรมากกว่า
04/ ความแม่นยำในการตัดแม่พิมพ์สูง-
เครื่องตัดแม่พิมพ์-แบบวงกลมนั้นมาพร้อมกับอุปกรณ์-การลงทะเบียนที่มีความแม่นยำสูง และอุปกรณ์ปรับเฟสการตัดแบบตาย- ซึ่งสามารถบรรลุการตัด-แม่พิมพ์ที่มีความแม่นยำสูง-ได้ ระบบควบคุมความตึงสามารถปรับปรุงความแม่นยำในการกำหนดตำแหน่งของการพิมพ์ การตัด- และการเยื้อง เนื่องจากข้อผิดพลาดระหว่างการตัด-แม่พิมพ์ทั้งหมด เส้นรอบวงของแผ่นเยื้อง และเส้นรอบวงของแผ่นกระบวนการพิมพ์สามารถกระจายไปยังกล่องบุหรี่แต่ละกล่องในทิศทางเส้นรอบวงเท่า ๆ กัน ปัญหาของความแตกต่างอย่างมากในปลอกตัดตาย-ของแผ่นกัดตายแบบแบน-จึงสามารถหลีกเลี่ยงได้ และขนาดของกล่องเดียวจะมีความแม่นยำมากขึ้น
05/ ความต้านทานการพิมพ์สูงของแผ่นไดคัท-
แผ่นตัดแม่พิมพ์-ทรงกลมมีอายุการใช้งานยาวนาน ลูกกลิ้งตัดแม่พิมพ์-สามารถ-กราวด์ได้ 3 ครั้ง และยังสามารถหมุนได้ 500~10 ล้านรอบหลังจากการลับแต่ละครั้ง และอายุการใช้งานก็สูงกว่าวิธีการตัดแบบตายตัว-มาก
ความเสี่ยงในการเลือกกระบวนการตัดแม่พิมพ์-
เครื่องมือตัดแบบกลมแบบกดกลมชนิดกล่องสาขาบาง-นั้นทำมาจากเหล็กผงนำเข้าซึ่งจะถูกดับด้วยสุญญากาศหลังจากการกลึงหยาบ และความแข็งสามารถเข้าถึงได้มากกว่า HRC60 เพื่อให้แน่ใจว่ากระบวนการแพ็คกล่องตัดแบบแม่พิมพ์วงกลม-เป็นไปตามการผลิตจำนวนมาก และสามารถรักษาประสิทธิภาพและความเสถียรใน-ความสามารถในการปรับตัวของเครื่องจักรได้ เราจำเป็นต้องพิจารณาจุดความเสี่ยงสี่ประการต่อไปนี้เมื่อวางแผนกระบวนการ
01/ ความเสี่ยง "หางแฉก" มุมคม "มีดหัก"
ดังแสดงในรูปที่ 1 มุมปลายของซองบุหรี่กล่องละเอียดคือ 35.86 องศา ซึ่งเล็กกว่ามุม 60 องศาของซองบุหรี่กล่องมาตรฐานมาก ยิ่งมุมเล็กลง ก็ยิ่งมีโอกาสเสี่ยงที่จะ "บิ่น" มากขึ้นเมื่อมุมแหลมคมถูกกระดาษบีบระหว่างการตัดและกดแม่พิมพ์-
02/ ความเสี่ยงในการเลือกความกว้างและความลึกของเส้นเยื้อง
ตามประเภทกระดาษที่แตกต่างกัน (กระดาษถ่ายโอน กระดาษลามิเนต กระดาษแข็งสีขาว) ความหนาที่แตกต่างกัน และความแตกต่างในความลึกและความกว้างของการเยื้องที่ต้องการในตำแหน่งที่แตกต่างกันของประเภทกล่อง จำเป็นต้องเลือกขอบการเยื้องและความกว้างของร่องเยื้อง มุม และความสูงของการเยื้องที่เหมาะสม เมื่อเลือกไม่สมเหตุสมผล ก็เกิดปัญหา “ปากเฉียง” “ฟ้าดิน” หรือ “ดินคลุมฟ้า” ได้ง่ายภายหลังการปั้น
03/ ดาย-ความเสี่ยงในการเลือกความกว้างคมตัดและมุมคมตัด
เครื่องมือที่มีความกว้างใบมีดและมุมขอบต่างกันจะถูกเลือกตามกระดาษและหมึก เพื่อรักษาความต้านทานการพิมพ์และผิวสำเร็จของคมตัด-ที่เพียงพอ ช่วงมุมคมตัดแม่พิมพ์-คือ 35 องศา ~55 องศา และช่วงความกว้างของคมตัดคือ 0.02~0.05 มม. ประเภทของกระดาษสามารถแบ่งคร่าวๆ ได้เป็นบัตรสีขาว บัตรโอน และบัตรลามิเนต ประเภทของหมึกสามารถแบ่งคร่าวๆ ได้เป็นหมึกธรรมดา หมึกขาว และหมึกยูวี กระดาษและหมึกที่แตกต่างกันมีตัวเลือกที่แตกต่างกันสำหรับความกว้างของคมตัดและมุมขอบ
04/ ความเสี่ยงในการเลือกจำนวนซองบุหรี่แบบได-แบบเส้นรอบวง
ขั้นแรกจะต้องเลือกจำนวนกล่องบุหรี่ที่ตัดเส้นรอบวงแม่พิมพ์ตามความยากในการควบคุมตำแหน่งการพิมพ์บัตร และลองใช้จำนวนกล่องบุหรี่ที่ตัดเป็นจำนวนเท่ากันกับเส้นรอบวงการพิมพ์ที่จะตัดแบบตาย- ยิ่งกล่องบุหรี่แบบเส้นรอบวงมีจำนวนน้อยลง น้ำหนักของลูกกลิ้ง-ในตัวเองจะเบาลง และแผงซองบุหรี่แบบกล่องละเอียดจะมีความยาวแนวนอนมากกว่าซองบุหรี่แบบกล่องมาตรฐาน ซึ่งมีแนวโน้มที่จะนำไปสู่การตาย-การตัดและแรงกดในกล่องตรงกลางไม่เพียงพอ แม้ว่าแกนหนึ่งและสี่แกนที่แสดงในรูปที่ 2 จะถูกเพิ่มเพื่อชดเชยการขาดแรงกด ยิ่งลูกกลิ้งตัดแม่พิมพ์มีเส้นผ่านศูนย์กลางใหญ่ขึ้น-และมีน้ำหนักเพียงพอ ความเสถียรของแรงกดกลางของซองบุหรี่ชนิดกล่องกิ่งละเอียดก็จะยิ่งเป็นที่นิยมมากขึ้น
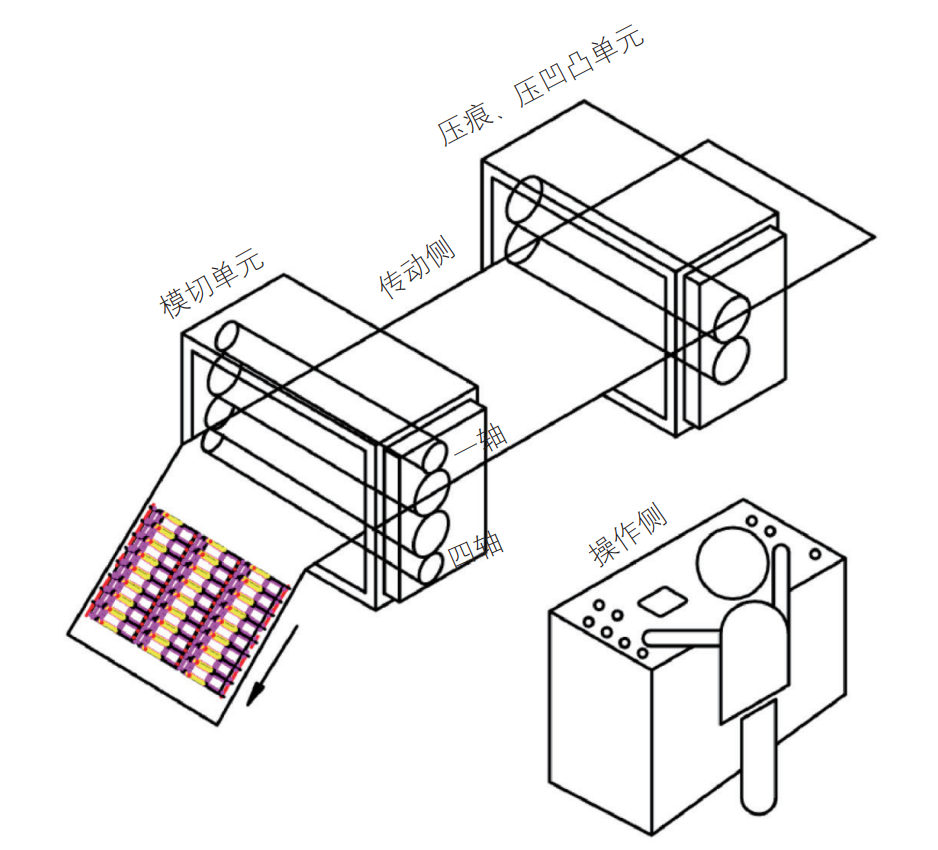
รูปที่ 2 แผนผังของรอบ-แม่พิมพ์กลมแรงดัน-สถานีงานตัด
นอกจากการรักษาความสามารถในการปรับตัวของเครื่องจักรที่ดีขึ้นและมีเสถียรภาพมากขึ้นสำหรับ-กล่องบุหรี่สำหรับแพ็คบาง -แม่พิมพ์แบบกลมด้วยแรงดัน-แล้ว ยังสามารถขยายการเชื่อมต่อดาวน์สตรีมไปยังอุปกรณ์ตรวจสอบ อุปกรณ์รวบรวมอัตโนมัติ อุปกรณ์กลึงอัตโนมัติ อุปกรณ์มัดรวมอัตโนมัติ และอุปกรณ์จัดเรียงพาเลทอัตโนมัติ และสามารถรวมเข้ากับยานพาหนะนำทางอัตโนมัติ AGV เพื่อให้บรรลุโหมดการผลิตที่ชาญฉลาด การใช้-การตัดแม่พิมพ์กลมด้วยแรงดัน-บนกล่องบุหรี่แบบแพ็คบาง- ได้พิสูจน์แล้วว่ามีประสิทธิภาพและความเสถียรสูง ในอนาคต เราจะดำเนินการวิจัยการประยุกต์ใช้งานในวงกว้างยิ่งขึ้นด้วย