


ความไม่สมดุลของหมึกพิมพ์ อัตราเศษเหล็กพุ่งสูงขึ้น
เมื่อบริษัทของเราใช้เครื่องพิมพ์ Heidelberg CD102 สำหรับการพิมพ์สี่สี- เราพบความผิดปกติที่สำคัญในจุดฮาล์ฟโทน 50% และ 75% ของแผ่นสีม่วงแดงในพื้นที่ข้อความหลัก (รูปที่ 1) อาการหลักคือจุดขยายใหญ่ขึ้นและกระจายไม่สม่ำเสมอ รูปภาพและข้อความเบลอ การเปลี่ยนแปลงสีที่เห็นได้ชัดเจนระหว่างการพิมพ์ และการใช้น้ำเพิ่มขึ้นอย่างมากจากเครื่อง ปัญหาเหล่านี้ส่งผลให้สีซีดจางอย่างเห็นได้ชัดในงานพิมพ์ ความอิ่มตัวของสีลดลง สูญเสียการไล่ระดับมิดโทน และอัตราข้อบกพร่องเพิ่มขึ้นอย่างเห็นได้ชัด
สาเหตุของความผิด
ในขั้นแรก เจ้าหน้าที่จะตรวจสอบกระบอกสูบอิมเพรสชั่นแบล็กเปอร์และกริปเปอร์ตัวป้อน เพื่อยืนยันว่าการหล่อลื่นเป็นเรื่องปกติ และแบลมป์และกริปเปอร์นั้นสะอาดและปราศจากสิ่งเจือปน อย่างไรก็ตาม เมื่อตรวจสอบแรงกดของลูกกลิ้งหมึกกับเพลต ก็พบว่าแรงกดไม่คงที่ หลังจากการแก้ไขปัญหาอย่างเป็นระบบ สาเหตุของข้อผิดพลาดได้รับการระบุดังนี้: แบริ่งของลูกกลิ้งเพลทขนาดเส้นผ่านศูนย์กลาง 80 มม. ที่ฝั่งปฏิบัติการถูกยึดเนื่องจากขาดการหล่อลื่น ในระหว่างการทำงานของเครื่องจักร ตัวเรือนตลับลูกปืนจะหมุนพร้อมกันกับลูกกลิ้งเพลท ส่งผลให้ถ้วยตลับลูกปืนสึกหรออย่างรุนแรง (รูปที่ 2) ปริมาณการสึกหรอเกินช่วงมาตรฐานอย่างมาก ทำให้เกิดการสึกหรอลึกบนพื้นผิวที่เหมาะสมของเบาะนั่งลูกปืน
เมื่อเครื่องไม่ได้ใช้งาน ลูกกลิ้งแผ่นขนาดเส้นผ่านศูนย์กลาง 80 มม. สามารถเคลื่อนที่ได้ค่อนข้างราบรื่นภายในถ้วยแบริ่ง อย่างไรก็ตาม ในระหว่างการผลิตการพิมพ์พิมพ์ ลูกกลิ้งเพลทจะสัมผัสลูกกลิ้งหมึกในทิศทางเดียวก่อน และหลังจากการพิมพ์ลายลูกกลิ้งจะสัมผัสทั้งลูกกลิ้งหมึกและเพลต แต่ละครั้งที่เครื่องหมุนหนึ่งรอบ ทันทีที่ลูกกลิ้งเพลทสัมผัสกับเพลท การสั่นไม่สม่ำเสมอจะเกิดขึ้นภายในถ้วยแบริ่งที่สึกหรอ ปรากฏการณ์นี้สร้างความเสียหายให้กับจุดพิมพ์ในขั้นแรก ทำให้เกิดจุดเบลอและบิดเบี้ยวดังแสดงในรูปที่ 1 นอกจากนี้ การสั่นของลูกกลิ้งเพลทเมื่อสัมผัสกับเพลทยังทำให้เกิดการเปลี่ยนแปลงที่ผิดปกติในแรงกดระหว่างเพลทกับลูกกลิ้งหมึกและระหว่างเพลทกับเพลท ซึ่งสามารถทำให้เกิดเส้นหมึกและน้ำ-ไม่สมดุลระหว่างการพิมพ์สีเรียบ
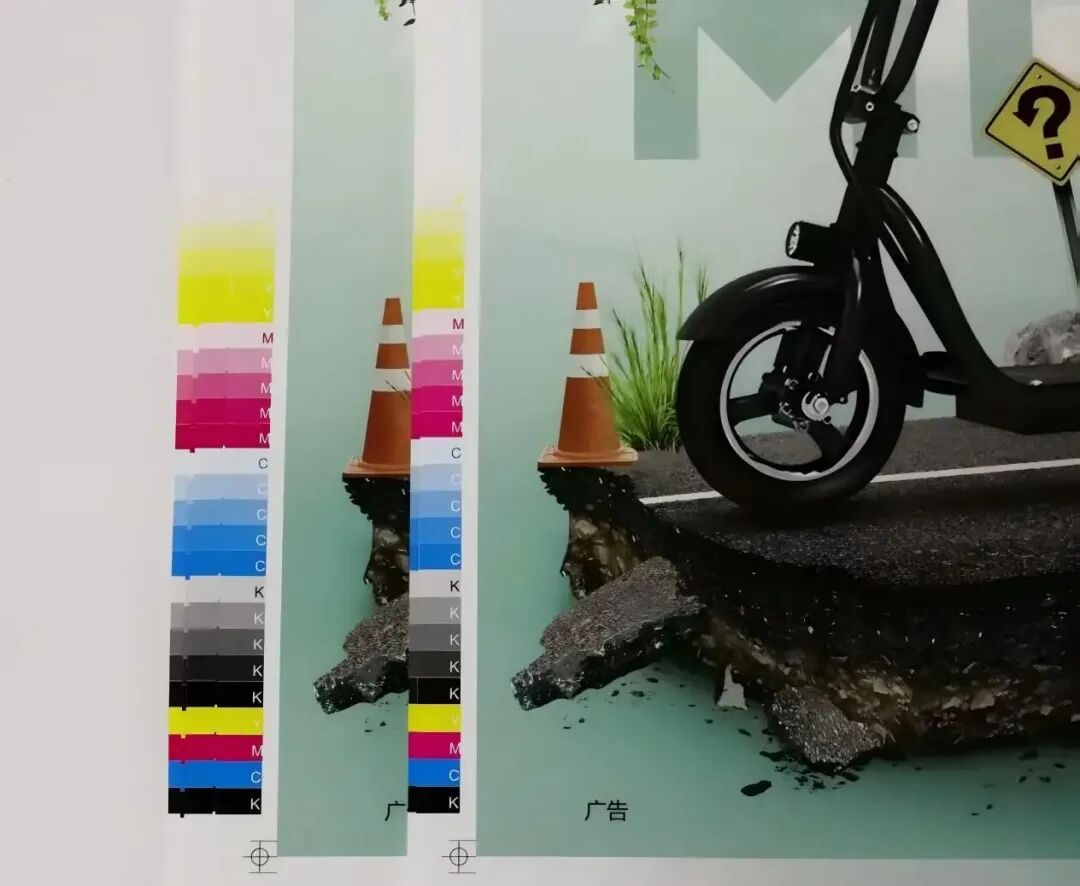
รูปที่ 1 การพิมพ์ที่มีปัญหา (ซ้าย) และการพิมพ์ที่ปรับแล้ว (ขวา)
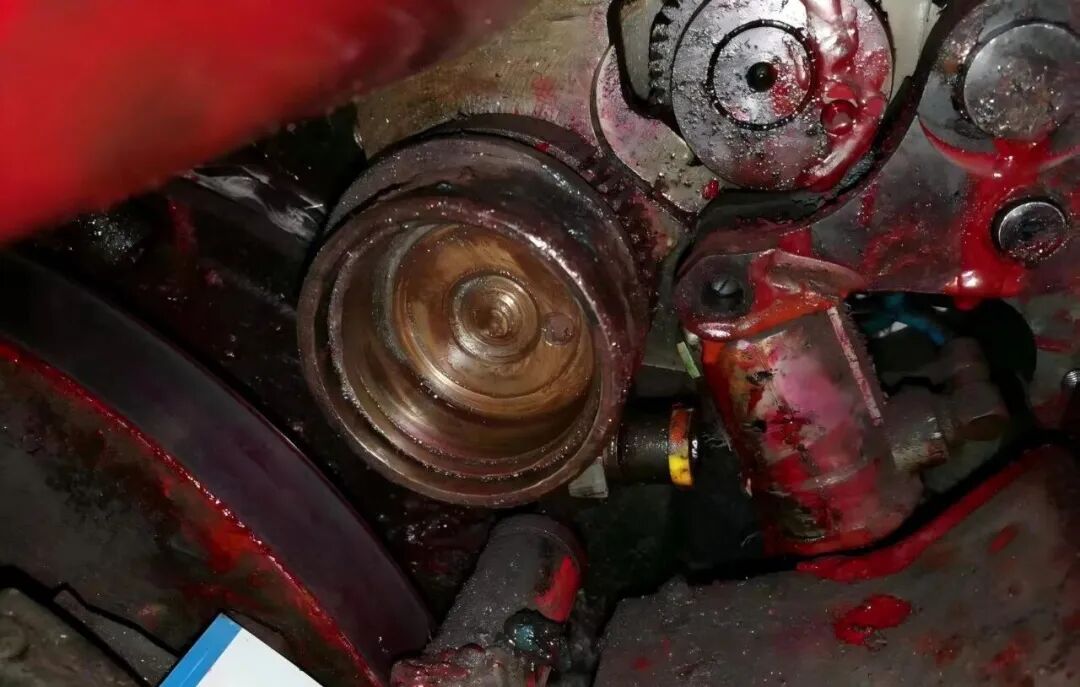 รูปที่ 2 สภาพการสึกหรอของชามเพลา
ขั้นตอนการบำรุงรักษาที่ได้มาตรฐาน
เนื่องจากลูกกลิ้งแบบฟอร์มส่วนใหญ่อาศัยลูกกลิ้งกระจายในการเคลื่อนที่ และจะชะลอตัวลงเล็กน้อยเป็นประจำเมื่อสัมผัสกับแผ่นพิมพ์ จึงเป็นสิ่งสำคัญที่จะต้องปฏิบัติตามมาตรฐานในรูปที่ 3 อย่างเคร่งครัดเมื่อปรับแรงกดในการพิมพ์ อัตราส่วนความดันระหว่างลูกกลิ้งแบบฟอร์มและลูกกลิ้งจ่ายควรมากกว่าความดันบนแผ่นพิมพ์ 1 มม. หากแรงกดระหว่างลูกกลิ้งแบบฟอร์มและเพลตพิมพ์มากกว่าความดันระหว่างลูกกลิ้งกับลูกกลิ้งหมึก ลูกกลิ้งแบบฟอร์มจะชะลอตัวลงอย่างไม่สม่ำเสมอ ส่งผลให้การถ่ายเทหมึกไม่สม่ำเสมอ ส่งผลให้มีน้ำและหมึกมากเกินไป และท้ายที่สุดนำไปสู่สีหมึกที่ไม่เสถียร
ในการผลิตจริง เมื่อพนักงานตรวจสอบแรงกดของลูกกลิ้งแบบฟอร์ม มักจะเน้นเฉพาะแรงกดระหว่างลูกกลิ้งขึ้นรูปและแผ่นพิมพ์ โดยไม่สนใจแรงกดของลูกกลิ้งหมึก ต่อไปนี้เป็นขั้นตอนการบำรุงรักษาที่ได้มาตรฐาน
(1) การปิดเครื่องและการทำความสะอาด: ตัดกระแสไฟและล็อคอุปกรณ์ด้วยแท็ก ใช้สารทำความสะอาดเฉพาะเพื่อขจัดฟิล์มหมึกออกจากพื้นผิวลูกกลิ้งและเศษโลหะภายในตัวเรือนแบริ่งอย่างทั่วถึง
(2) การเปลี่ยนส่วนประกอบ: เปลี่ยนส่วนประกอบตลับลูกปืนเดิมจากโรงงาน (รวมถึงชามตลับลูกปืน/ลูกปืน/กรง) ก่อนการติดตั้ง ต้องผ่านการทำความสะอาดอัลตราโซนิกและการไล่ไนโตรเจนเพื่อให้แน่ใจว่าการติดตั้ง-การปนเปื้อนเป็นศูนย์
(3) การสอบเทียบแรงดัน: ใช้ฟิล์มทดสอบแรงดันของไฮเดลเบิร์กในการสอบเทียบ (ดังแสดงในรูปที่ 3)
(4) ระบุมาตรฐานความดัน: ความกว้างของเส้นหมึกระหว่างลูกกลิ้งแบบฟอร์มและลูกกลิ้งกระจายควรเป็น 4 ± 1 มม. ความกว้างหน้าสัมผัสกับแผ่นพิมพ์ตั้งไว้ที่ 4-1 มม.
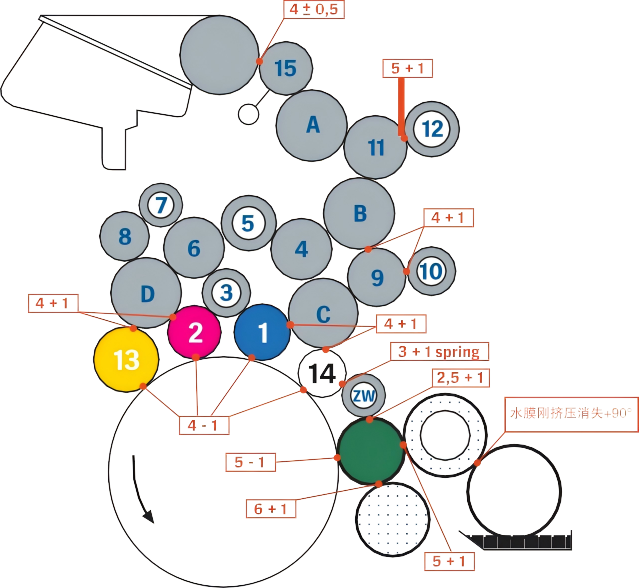
รูปที่ 3 มาตรฐานการปรับความดันการพิมพ์
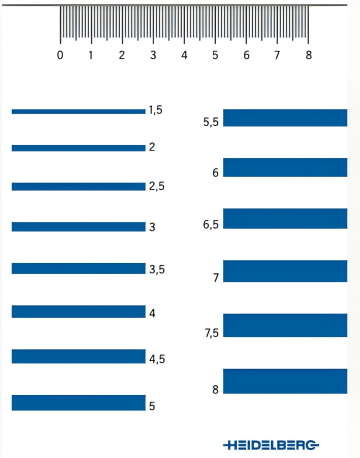
รูปที่ 4 ฟิล์มทดสอบความเครียดของไฮเดลเบิร์ก
ผลการบำรุงรักษา
หลังจากการบำรุงรักษาที่ได้มาตรฐาน คุณภาพของอุปกรณ์และผลิตภัณฑ์สิ่งพิมพ์ได้รับการปรับปรุงอย่างมีนัยสำคัญ และตัวชี้วัดทั้งหมดกลับสู่ช่วงปกติ:
(1) ค่าที่เพิ่มขึ้น 50% ของเวอร์ชันสีม่วงแดงจะผันผวนไปมาจาก 22%~45% ก่อนการบำรุงรักษาเป็นประมาณ 18% (สอดคล้องกับข้อกำหนดในการเพิ่มช่องทางออก 17±3%)
(2) ความเรียบของการไล่ระดับสีของระดับการไล่ระดับสีที่ความหนาแน่นของจุด 75% เพิ่มขึ้น 40% และไม่มีการเปลี่ยนสีที่ชัดเจนในระหว่างกระบวนการพิมพ์
(3) การตรวจสอบข้อมูลการผลิตต่อเนื่องเป็นเวลา 8 ชั่วโมงแสดงให้เห็นว่าการใช้น้ำในการพิมพ์ (หลังการซ่อมแซมหน่วยที่ชำรุด) ลดลง 20% และอัตราของเสียลดลงจาก 22% เป็น 0.2%
(4) การตรวจสอบความเสถียรของอุปกรณ์พบว่าในระหว่าง 72 ชั่วโมงของการทำงานต่อเนื่อง กล้องถ่ายภาพความร้อนอินฟราเรดแสดงให้เห็นว่าอุณหภูมิของแบริ่งลูกกลิ้งเพลทมีความเสถียรในช่วงปกติ 40±2 องศา และไม่มีจุดสูงสุดที่ผิดปกติในการวิเคราะห์สเปกตรัมการสั่นสะเทือน
การวิเคราะห์ปัญหา
01/ ข้อบกพร่องในกลไกการบำรุงรักษา
สาเหตุหลักประการหนึ่งของความล้มเหลวนี้คือมีข้อบกพร่องที่ชัดเจนในกลไกการบำรุงรักษาอุปกรณ์ และการดำเนินการที่เกี่ยวข้องฝ่าฝืนข้อกำหนดของคู่มือการบำรุงรักษาอุปกรณ์ ซึ่งกำหนดว่าจำเป็นต้องถอดประกอบลูกกลิ้งหมึกทุกเดือน ควรตรวจสอบสภาพตลับลูกปืน เพิ่มน้ำมันหล่อลื่น และควรปรับแรงดันลูกกลิ้งหมึกในลักษณะที่เป็นมาตรฐาน นอกจากนี้ ในระหว่างการบำรุงรักษาก่อนหน้านี้ ฟีลเลอร์เกจธรรมดาถูกใช้อย่างผิดพลาดแทนฟิล์มตรวจจับความกว้างของรอยหมึกพิเศษของไฮเดลเบิร์ก ส่งผลให้การตั้งค่าช่องว่างเบี่ยงเบนไป 2.2 มม. และความดันของลูกกลิ้งหมึกถูกตั้งค่าผิดพลาดเป็น 6.2 มม. (เกินค่ามาตรฐาน 55%) ส่งผลให้ตลับลูกปืนโอเวอร์โหลด
เมื่อการเยื้องปกติของลูกกลิ้งยางคือ 4 มม. ความดันจะอยู่ที่ 18N; เมื่อการเยื้องถึง 6 มม. ความดันจะเพิ่มขึ้นเป็น 63.5N และเมื่อการเยื้องถึง 8 มม. ความดันจะสูงถึง 149N ยิ่งการเยื้องมีขนาดใหญ่ อุปกรณ์ก็จะสึกหรอเร็วขึ้น การใช้หมึกและน้ำยาหน่วงก็จะยิ่งสูงขึ้น และการใช้ไฟฟ้าก็จะเพิ่มขึ้นตามไปด้วย ในเวลาเดียวกัน แรงกดดันที่มากเกินไปจะนำไปสู่การสะสมความร้อนของลูกกลิ้งยางอย่างเห็นได้ชัด อุณหภูมิที่สูงขึ้น และการเยื้องที่กว้าง ซึ่งจะเพิ่มความดันจริงในกระบวนการพิมพ์แบบไม่เป็นเชิงเส้น เร่งการแข็งตัวของลูกกลิ้งยาง แม้ว่าความแข็งของลูกกลิ้งยางจะช่วยเพิ่มความต้านทานการกัดกร่อนได้ในระดับหนึ่ง แต่จะช่วยลดความสามารถในการถ่ายโอนน้ำและหมึกลงอย่างมาก เพิ่มการสูญเสียหมึกของอุปกรณ์การพิมพ์ และการสึกหรอของกราฟิกแผ่นพิมพ์ ดังนั้น โดยไม่กระทบต่อคุณภาพการพิมพ์ ควรลดแรงกดของลูกกลิ้งยางให้มากที่สุด และควรรักษาค่าต่ำสุดที่ผู้ผลิตระบุให้เหมาะสมที่สุด
02/ บำรุงรักษาลูกกลิ้งยางได้ดี
การบำรุงรักษาลูกกลิ้งยางในแต่ละวันจำเป็นต้องสร้างกระบวนการที่ได้มาตรฐาน และต้องตรวจสอบแรงกดของแผ่นในระหว่างการส่งมอบรายวัน ในระหว่างการบำรุงรักษารายสัปดาห์ จำเป็นต้องมุ่งเน้นไปที่การตรวจสอบแรงกดของลูกกลิ้งเพลทและลูกกลิ้งหมึก และทำงานได้ดีในการบำรุงรักษาลูกกลิ้งเพลทหมึกเพื่อให้แน่ใจว่าได้รับการบำรุงรักษาในสถานะที่ค่อนข้างคงที่ในระหว่างการผลิต
พื้นผิวของลูกกลิ้งยางใหม่ควรไม่สม่ำเสมอ และให้ความรู้สึกฝาดเล็กน้อยเมื่อสัมผัส (รูปที่ 5) เพื่อให้แน่ใจว่าฟิล์มน้ำและหมึกจะถ่ายโอนสม่ำเสมอ ในกระบวนการใช้งานระยะยาว- เนื่องจากการสัมผัสกับหมึก ของเหลวที่ทำให้ชื้น และตัวทำละลายต่างๆ อย่างต่อเนื่องทุกวัน ประกอบกับอิทธิพลของสภาพแวดล้อมภายนอก ความแข็งของลูกกลิ้งยางใหม่มักจะเพิ่มขึ้นหลังจากใช้งานไประยะหนึ่ง ซึ่งเป็นสภาวะปกติ หากการหดตัวและการแข็งตัวของลูกกลิ้งยางเบา สามารถรักษาลักษณะการถ่ายโอนหมึกได้โดยการปรับแรงกดอย่างเหมาะสม
ความแข็งที่เพิ่มขึ้นของลูกกลิ้งยางยังหมายความว่าผงกระดาษขนแกะกระดาษและสารออกซิไดซ์ในสารละลายหน่วงนั้นเกาะอยู่บนพื้นผิวของลูกกลิ้ง ทำให้เกิดฟิล์มที่แข็งตัว ฟิล์มที่แข็งตัวนี้จะต้องถูกลอกออกเป็นระยะ (รูปที่ 5) เพื่อป้องกันไม่ให้แข็งตัวและเคลือบต่อไป ซึ่งอาจทำให้เกิดความไม่เสถียรในการถ่ายโอนหมึกและการถ่ายโอนน้ำ เมื่อพื้นผิวแข็งตัว ควรกำจัดสารเคลือบกระจกที่สกปรกออกด้วยน้ำยาขจัดแคลเซียมในระหว่างการบำรุงรักษา
การเลือกใช้สารทำความสะอาดเป็นปัจจัยที่สำคัญที่สุดในการกำหนดอายุการใช้งานของลูกกลิ้งยาง แม้ว่าผงซักฟอกที่มีความผันผวนสูงจะสามารถกำจัดตะกอนที่แข็งตัวบนพื้นผิวได้ง่าย แต่ก็จะทำให้ลูกกลิ้งยางหดตัวด้วย การใช้สารทำความสะอาดที่ไม่เหมาะสมจะนำไปสู่การขยายตัว การหดตัว และการเสียรูปของลูกกลิ้งยาง ส่งผลต่อเสถียรภาพของแรงกดระหว่างลูกกลิ้งยาง และแม้กระทั่งการกัดกร่อนท่อ แหวนซีล สีเครื่องจักร และแม้กระทั่งผ้าห่มยาง ดังนั้น จึงควรเลือกน้ำล้างรถแบบกึ่ง-น้ำ- และสารอินทรีย์ระเหยง่ายต่ำ- หลังจากการบำรุงรักษา ลูกกลิ้งยางจะต้องได้รับการคืนสภาพให้เหมือนกับลูกกลิ้งยางใหม่จึงจะถือว่าเข้าที่ ไม่มีทางลัดในการบำรุงรักษา และจะต้องคงอยู่ตลอดไป
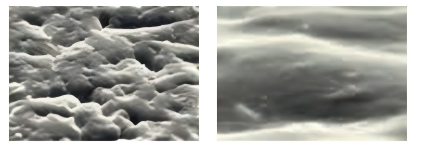
รูปที่ 5 พื้นผิวลูกกลิ้งยางใหม่ (ซ้าย) และพื้นผิวลูกกลิ้งยางเคลือบ (ขวา)
หัวใจสำคัญของคุณภาพของผลิตภัณฑ์งานพิมพ์อยู่ที่ความสมดุลระหว่างน้ำและหมึก และลูกกลิ้งน้ำแบบเพลทและลูกกลิ้งหมึกมีบทบาทสำคัญในการรักษาสมดุลนี้ ในการผลิตรายวัน ปัญหาด้านคุณภาพต่างๆ ที่เกิดจากการปรับหรือการสึกหรอของลูกกลิ้งยางที่ไม่เหมาะสมเป็นเรื่องปกติ ดังนั้นจึงจำเป็นอย่างยิ่งที่จะต้องตรวจสอบและทดสอบลูกกลิ้งยางอย่างสม่ำเสมอ และทำการบำรุงรักษาและปรับพื้นผิวลูกกลิ้ง เส้นผ่านศูนย์กลาง และแรงกดอย่างสม่ำเสมอเพื่อให้แน่ใจว่าลูกกลิ้งแต่ละตัวอยู่ในสภาพที่เหมาะสม เมื่อปรับเปลี่ยนอุปกรณ์ กระบวนการควรขับเคลื่อนด้วยข้อมูล-และเป็นมาตรฐาน ซึ่งมีส่วนช่วยในการพัฒนา-คุณภาพสูงของอุตสาหกรรม