


ความรู้ครบถ้วนเกี่ยวกับกล่องบรรจุภัณฑ์เครื่องดื่มแอลกอฮอล์ โปรดคั่นหน้า!
กล่องบรรจุภัณฑ์ขึ้นรูปกระดาษประกอบขึ้นจากส่วนประกอบต่างๆ และหลายส่วนที่เกิดขึ้นจากการติดและเคลือบวัสดุพื้นผิวและวัสดุกระดูกขึ้นรูป ปัจจุบันมีแนวโน้มที่ชัดเจนต่อความหลากหลายและความซับซ้อนของวัสดุที่ใช้ทำกล่องบรรจุภัณฑ์ที่ทำจากกระดาษ วัสดุพื้นผิวส่วนใหญ่เป็นกระดาษ พลาสติก ผ้า หนัง ฯลฯ ในขณะที่วัสดุกระดูกที่ขึ้นรูปส่วนใหญ่เป็นกระดาษแข็ง แผ่นไฟเบอร์ขนาดกลาง พลาสติก แผ่นเหล็กวิลาด เป็นต้น
เนื่องจากมีการใช้วัสดุที่หลากหลาย กระบวนการผลิตที่ยาวนาน ส่วนประกอบหลายชิ้น และโครงสร้างที่ซับซ้อน กล่องบรรจุภัณฑ์ประเภทนี้จึงผลิตด้วยมือเป็นหลัก แต่ด้วยความต้องการของตลาดที่เพิ่มขึ้นอย่างมีนัยสำคัญ การปรับปรุงระดับการผลิตทางอุตสาหกรรมและระบบอัตโนมัติ และการแข่งขันในตลาดที่รุนแรงมากขึ้น โครงสร้างกล่องของกล่องบรรจุภัณฑ์ประเภทนี้จึงได้รับมาตรฐานโดยทั่วไป สำหรับประเภทกล่องทั่วไป เช่น กล่องเปิดด้านบน กล่องสวรรค์และโลก กล่องหนังสือ กล่องลิ้นชัก ฯลฯ สายการผลิตทั้งหมดจะเป็นแบบอัตโนมัติ
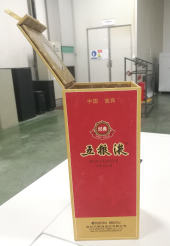
กล่องถังเปิดด้านบนที่แสดงในรูปที่ 1 หมายถึงกล่องสี่เหลี่ยมแนวตั้งที่เปิดจากด้านบน โดยมีตัวกล่องแนวตั้งและฝาเขย่าที่เชื่อมต่อกัน กล่องสวรรค์และโลกที่แสดงในรูปที่ 2 หมายถึงกล่องบรรจุภัณฑ์ที่ประกอบด้วยกล่องเดียวที่ปิดผนึกสองกล่อง โดยกล่องบนและล่างไม่ได้เชื่อมต่อถึงกันและปิดในรูปแบบฝาปิด กล่องบนคือท้องฟ้าและกล่องล่างคือพื้น กล่องรูปทรงหนังสือที่แสดงในรูปที่ 3 หมายถึงกล่องบรรจุภัณฑ์ที่สามารถเปิดจากขวาไปซ้ายได้เหมือนพลิกหนังสือ โดยทั่วไปจะประกอบด้วยสองส่วน: เปลือกหน้าและกล่องด้านใน กรอบหน้าพันรอบกล่องด้านใน และสามารถพลิกส่วนหนึ่งของกรอบหน้าได้ ซึ่งก็คือฝาปิด
เปิดกล่องถังในรูปที่ 1
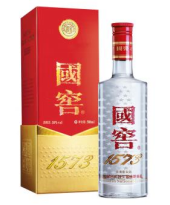
รูปที่ 2: กล่องสวรรค์และโลก
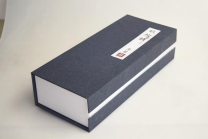
รูปที่ 3 กล่องหนังสือ
เกี่ยวกับกล่องทั่วไปสามประเภทที่กล่าวถึงข้างต้น มีผู้ผลิตอุปกรณ์หลายรายในเหวินโจว เจ้อเจียง และตงกวน มณฑลกวางตุ้ง ซึ่งกำลังผลิตและค้นคว้าอุปกรณ์ระบบอัตโนมัติที่เกี่ยวข้อง บางแห่งผลิตเฉพาะอุปกรณ์เสริมในสายการประกอบ เช่น เครื่องอัดโฟม เครื่องพับ เป็นต้น บริษัทบางแห่งผลิตอุปกรณ์อัตโนมัติที่สอดคล้องกันสำหรับส่วนประกอบบางอย่าง เช่น เครื่องทำเปลือกหอย เครื่องประกอบแผ่นปิด เครื่องขึ้นรูปกล่องถัง เครื่องขึ้นรูปกล่องฟ้าและดิน ฯลฯ องค์กรจำนวนไม่มากได้พัฒนาอุปกรณ์อัตโนมัติทั้งสายการผลิตสำหรับกล่องประเภทเดียว ซึ่งรวมถึงการขึ้นรูปแบบอัตโนมัติของส่วนประกอบต่างๆ การเชื่อมต่ออัตโนมัติของสถานีงานขึ้นรูปต่างๆ และการประกอบส่วนประกอบต่างๆ แบบอัตโนมัติ รวมถึงตัวกล่อง ฝาครอบกล่อง แผ่นดูดซับแรงกระแทก - การบรรจุถุง ฯลฯ อย่างไรก็ตาม พวกเขาไม่มีความสามารถในการผลิตสำหรับสายการผลิตอัตโนมัติประเภทกล่องหลายสาย
โดยรวมแล้วยังขาดระดับการพัฒนาสายการผลิตอัตโนมัติสำหรับกล่องบรรจุภัณฑ์ประเภทนี้ เมื่อเปรียบเทียบกับเครื่องจักรการพิมพ์และบรรจุภัณฑ์แบบดั้งเดิม เช่น เครื่องพิมพ์ เครื่องปั๊มร้อน และเครื่องตัดตาย- ยังมีช่องว่างที่สำคัญในด้านความเร็ว ความแม่นยำ ความเสถียร และคุณภาพโดยรวม อนาคตยาวและลำบาก จากการสำรวจการจัดแสดงชั้นวางผลิตภัณฑ์สุราในซุปเปอร์มาร์เก็ตในตลาด ได้ทำการวิเคราะห์โครงสร้างของกล่องบรรจุภัณฑ์ที่ทำจากสุรากระแสหลักที่มีอยู่ มีการสื่อสารกับผู้ผลิตกล่องบรรจุภัณฑ์ที่ทำจากสุราและผู้ผลิตแม่แบบมีดหลายราย ตลอดจนมีการเยี่ยมชมและสอบสวนผู้ผลิตอุปกรณ์ระบบอัตโนมัติสำหรับผลิตภัณฑ์ดังกล่าว ผู้เขียนสรุปความรู้สำคัญเกี่ยวกับโครงสร้างของกล่องบรรจุภัณฑ์ขึ้นรูปสุรา เพื่ออำนวยความสะดวกในการเลือกอุปกรณ์ที่มีประสิทธิภาพ การพัฒนาผลิตภัณฑ์ใหม่ และการผลิตจำนวนมากอย่างรวดเร็วและมีเสถียรภาพสำหรับคู่แข่งรายใหม่
รูปลักษณ์โดยรวม
01
ทิศทางการเปิด
วิธีทั่วไปในการเปิดกล่องทรงถังและกล่องทรงหนังสือคือการพลิกฝาจากขวาไปซ้าย และรูเปิดมักจะอยู่ทางด้านขวา แต่ในช่วงสองปีที่ผ่านมามีแนวโน้มการเปิดฝาจากด้านหน้าไปด้านหลังอย่างเห็นได้ชัด
มีสองวิธีหลักในการเปิดกล่อง Tiandi: การเปิดขึ้นและการเปิดลง หลังจากเปิดแล้วผลิตภัณฑ์ทั้งหมดภายในกล่องจะเหลืออยู่บนพื้น หากอัตราส่วนขนาดของกล่องเป็นแนวตั้ง สามารถออกแบบกล่องเดี่ยวที่มีความสูงมากกว่าได้โดยใช้วิธีการขึ้นรูปกล่องรูปทรงถังสำหรับกระดาษและโครงสร้างกระดูก
02
ตำแหน่งร่วม
พื้นผิวจอแสดงผลอยู่ที่ด้านหน้า และตะเข็บตรงกลางมักจะอยู่ที่ด้านข้าง ใกล้กับด้านหลัง ทั้งด้านซ้ายและด้านขวาเป็นที่ยอมรับ หลังจากการขึ้นรูป ขอบของข้อต่อตักจะต้องไม่อยู่บนพื้นผิวจอแสดงผลหลัก
ทิศทางการตัดตาย
โดยปกติแล้ว กระดาษพื้นผิวกระดาษจะถูกไดคัทที่ด้านหน้า ในขณะที่กระดาษเคลือบพลาสติกและพื้นผิวสีหนังจะถูกไดคัทที่ด้านหลัง นอกจากนี้ ผลิตภัณฑ์จำนวนน้อยมากที่มีข้อกำหนดสูงสำหรับความสม่ำเสมอของรูปร่างจะมีร่องรูปตัว V- ที่ด้านหลังสำหรับการเยื้องพื้นผิวสี
โครงสร้างกระดาษของเครื่องขึ้นรูปอัตโนมัติ
สายการผลิตเครื่องขึ้นรูปที่พบมากที่สุดในอุตสาหกรรมจะขึ้นอยู่กับทิศทางการป้อนกระดาษ โดยด้านล่างของกระดาษหน้าอยู่ทางด้านขวาและขอบด้านหน้าของตะเข็บตรงกลางเป็นทิศทางไปข้างหน้า การป้อนไปข้างหน้าเป็นรุ่นมาตรฐาน การขึ้นรูปของเครื่องจะอยู่ทางด้านซ้ายของทิศทางกระดาษ แน่นอนว่ายังมีกล่องบรรจุภัณฑ์บางกล่องที่มีรูปร่างปากไม่ปกติและการจัดวางที่แตกต่างกัน ทำให้เครื่องขึ้นรูปป้อนไปในทิศทางตรงกันข้าม นั่นคือขอบที่ทับซ้อนกันของตะเข็บตรงกลางจะอยู่ด้านสุดท้าย
ไม่ว่ากระดาษด้านล่างจะเชื่อมต่อกับตัวกล่องหรือไม่ และสามารถสร้างขอบที่ทับซ้อนกันเป็นพื้นที่ขนาดใหญ่ได้หรือไม่ เมื่อขึ้นรูป จะมีการทากาวที่ด้านหลังของกระดาษหน้า และจัดแนวกระดานให้เลยด้านหนึ่งไปตามทิศทางของขอบตะเข็บตรงกลาง ด้านหลังของกระดาษหน้าถูกผูกติดกับด้านหลังของกระดาน และแผนผังของการจัดตำแหน่งจะแสดงในรูปที่ 4
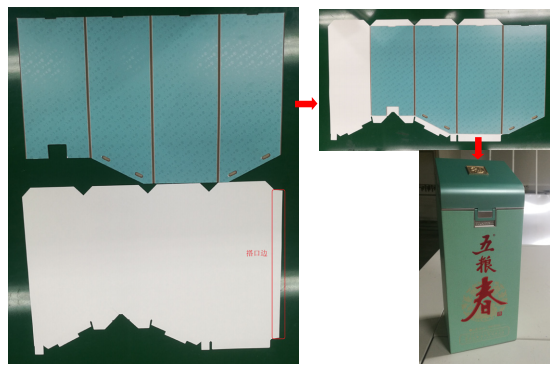
รูปที่ 4 แผนผังของการขึ้นรูปการจัดตำแหน่ง
ขนาดจับคู่สี
01
การจับคู่เส้นผ่านศูนย์กลางรู
หลังจากปรับพื้นผิวสีให้ตรงกับศูนย์กลางของรูกระดานแล้ว เส้นผ่านศูนย์กลางของพื้นผิวสีคือด้านนอก 4 มม. และด้านใน 5 มม. และเส้นผ่านศูนย์กลางของรูกระดาษแข็งจะเท่ากับเส้นผ่านศูนย์กลางของพื้นผิวสีด้านใน เปิดฝาเขย่าของกล่องถัง และขนาดของรูด้านในและด้านนอกบนพื้นผิวสีควรสอดคล้องกับขนาดของกระดาษแข็งอุตสาหกรรมซึ่งก็คือ 6 มม.
02
เส้นเยื้องคู่
ความกว้างของการเยื้องสองเท่าได้รับการออกแบบให้เพิ่มขึ้น 0.3 มม. ตามความหนาของกระดาน
03
การออกแบบขอบร่วม
ขอบที่เหลื่อมกันแบ่งออกเป็น 3 ประเภท คือ การเหลื่อมปาก, การเหลื่อมตรงกลาง และ การเหลื่อมด้านล่าง ความกว้างของขอบที่ทับซ้อนกันคือ 15-20 มม. เส้นแทนเจนต์ของปากและขอบที่ทับซ้อนกันด้านล่างคือ 0.5 มม. ใกล้กับเส้นเยื้องของปากและด้านล่างมากที่สุด
ความลาดเอียงของขอบข้อต่อปากคือ 90 องศา และเส้นสัมผัสกันของข้อต่อปากของกล่องรูปหนังสือตัดกับเส้นเยื้อง โดยมีความชัน 45 องศา ความชันของขอบรอยต่อของตะเข็บตรงกลางคือ 10-15 องศา ความชันของขอบรอยต่อด้านล่างคือ 90 องศา
04
ขนาดด้านสี
มิติด้านข้างของตะเข็บตรงกลางเท่ากับมิติอีกด้านหนึ่งลบ 0.5-1 มม.
กระดาษแข็งอุตสาหกรรม
01
ขนาดกระดาษแข็งหดตัวเมื่อเทียบกับกระดาษหน้า
กระดาษหน้าที่สามารถดูดซับได้ง่ายและมีขนาดเพิ่มขึ้นอย่างมาก หมายถึง วัสดุที่ไม่มีชั้นปิดผนึกน้ำที่ด้านหลัง โดยทั่วไปหมายถึงกระดาษน้ำหนักเบาที่มีน้ำหนัก 105-125 กรัม ความกว้างของพื้นผิวกระดาษคือ -0.3 มม. และความสูงของกระดาษแข็งคือ -1 มม.
กระดาษหน้าขนาดกลางที่มีการดูดซึมน้ำหมายถึงวัสดุที่มีชั้นปิดผนึกที่ด้านหลัง มักใช้สำหรับกระดาษพิเศษ 150-190 แกรม และกระดาษแข็งสีขาวสำหรับกระดาษหน้า ความกว้างของพื้นผิวกระดาษคือ -0.5 มม. และความสูงของกระดาษแข็งคือ -1 มม.
กระดาษหน้าที่มีการเพิ่มขนาดเล็กหลังจากดูดซับน้ำหมายถึงวัสดุที่มีชั้นปิดผนึกที่ด้านหลัง โดยทั่วไปหมายถึงกระดาษแข็งเงินทอง 255-375 กรัมและกระดาษพิเศษที่มีน้ำหนักสูง ความกว้างของพื้นผิวกระดาษคือ -0.7 มม. และความสูงของกระดาษแข็งคือ -1 มม.
อย่างไรก็ตามความกว้างของตะเข็บด้านข้างในกระดาษแข็งอุตสาหกรรมไม่ควรลดขนาดลงและควรสอดคล้องกับความกว้างของตะเข็บอีกด้านหนึ่ง หลังจากระบุสาเหตุของปัญหาแล้ว เราได้จัดทำข้อกำหนดทางเทคนิคที่เกี่ยวข้องสำหรับการเปลี่ยนลูกกลิ้งลายนูน ประการแรก เราต้องการให้วัดความคลาดเคลื่อนของเส้นผ่านศูนย์กลางที่ปลายทั้งสองข้างก่อนเปลี่ยนลูกกลิ้งลายนูน หากข้อผิดพลาดเกิน 0.5 มม. ห้ามใช้บนเครื่อง ลูกกลิ้งลายนูนจะต้องกราวด์ใหม่และทำเครื่องหมายด้วยหัวขนาดใหญ่และเล็ก ประการที่สองคือการหลีกเลี่ยงหัวขนาดใหญ่และเล็กของลูกกลิ้งลายนูนของอุปกรณ์ที่อยู่ติดกันซึ่งหันหน้าไปทางด้านเดียวกัน มาตรการข้างต้นได้ขจัดปัญหาการพิมพ์ทับที่ไม่ถูกต้องซึ่งเกิดจากเส้นผ่านศูนย์กลางไม่เท่ากันที่ปลายทั้งสองด้านของลูกกลิ้งลายนูน
02
วิธีจับคู่ระหว่างกระดานกระดาษแข็ง
โดยทั่วไปมีสองวิธีในการประสานระหว่างตะเข็บของตัวกล่องกระดาษแข็ง ซึ่งคือการประสานของหัวเข็มขัดเว้าและนูน และการประสานของขอบเฉียง 45 องศา โดยทั่วไปมีสองวิธีในการเชื่อมต่อด้านล่างของกล่องกระดาษแข็งกับแผ่นด้านล่างซึ่งคือการประสานกันของหัวเข็มขัดเว้าและนูนและการชนกันของขอบมุมขวา
หลังจากการตรวจสอบระยะยาว- ไม่ว่าจะเป็นเครื่องขึ้นรูปอัตโนมัติหรือการทำงานแบบแมนนวลแบบดั้งเดิม โครงสร้างที่เชื่อมต่อกันของหัวเข็มขัดเว้านูนจะมีเสถียรภาพและมั่นคงมากขึ้น โดยมีความน่าจะเป็นที่ต่ำกว่าในมุมสูงและต่ำ ความลึกของหัวเข็มขัดเว้านูนเท่ากับความหนาของกระดาษแข็ง -0.1 มม. โดยมีความกว้างต่างกัน 1 มม. ระหว่างตำแหน่งเว้าและนูน หัวเข็มขัดร่องที่ด้านล่างของตัวกล่องได้รับการออกแบบให้มีความกว้างรูปสี่เหลี่ยมคางหมู 20-35 มม. หัวเข็มขัดเว้านูนที่ตะเข็บตรงกลางได้รับการออกแบบให้มีระยะห่าง 20 มม. จากปลายทั้งสองข้างโดยแบ่งออกเป็นห้าส่วนเท่า ๆ กัน
03
เส้นใบฟัน
ฝาครอบกล่องกระดาษแข็งอุตสาหกรรมที่ต้องใช้แผ่นสูญญากาศและริบบิ้นแบบมีกาวสามารถออกแบบโดยใช้มีดฟันเพื่อจัดตำแหน่งได้ ตำแหน่งที่ต้องฉีกกระดาษแข็งควรได้รับการออกแบบให้มีเส้นหยักเพื่อลดเสี้ยนหลังจากการฉีกขาด
04
เส้นใบฟัน
ความกว้างของแถบปากคือ 18-25 มม. ปกติ 20 มม. ด้านหลังของแถบปากกล่องรูปทรงกระบอกถูกตัดครึ่งหนึ่งด้วยมีด โดยปล่อยให้ความหนา 1/3 ของกระดาษแข็งไม่ได้เจียระไน
05
ข้อกำหนดของสล็อต
ควรระบุมุมการสลักไว้อย่างชัดเจนบนไฟล์แบบไดคัท มุมการกัดของผลิตภัณฑ์ต่างๆ ในกระบวนการที่มีอยู่แสดงไว้ในตารางที่ 1
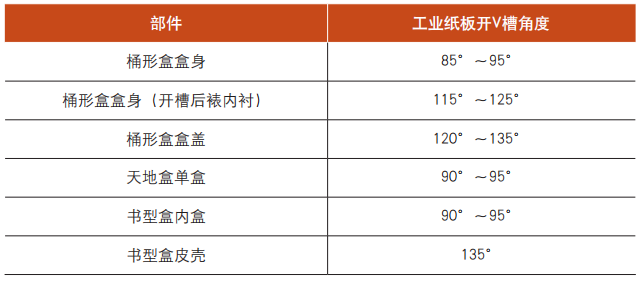
ตารางที่ 1 มุมร่องของกระดาษแข็งอุตสาหกรรม
เรื่องประกบกัน
ขนาดกระดาษทั่วไปในอุตสาหกรรมคือ 787 × 1092 มม. และใหญ่ 889 × 1194 มม. โดยมีความกว้างกระดาษม้วน 787 มม. และ 889 มม. กระดาษขนาดแรกมักจะเป็นทิศทางแนวนอน และขนาดที่สองเป็นทิศทางแนวตั้ง นั่นคือ ทิศทางของเส้นใย
เมื่อต่อประกบ ให้ลองใช้ขนาดมาตรฐาน 787 มม. และ 889 มม. ในแนวนอนเพื่อประหยัดกระดาษ ผู้ผลิตกระดาษไม่น่าจะเปลี่ยนขนาดนี้ เว้นแต่ปริมาณการสั่งซื้อครั้งเดียวจะสูงถึงหลายร้อยตัน มีความเป็นไปได้สูงในการกำหนดขนาดตามยาวของกระดาษ
01
การประกบตัวกล่อง
เมื่อประกอบหลายแผงบนตัวกล่อง ควรประกอบแผงตั้งแต่หัวถึงหัวและหัวถึงท้าย โดยจุดศูนย์กลางของแผง 1 มีความสมมาตร และตำแหน่งช่องของแผง 3 อยู่ในแนวเดียวกันให้มากที่สุด
02
ประกอบฝาครอบกล่อง
หางกระดาษแข็งอุตสาหกรรมของฝาปิดกล่องเชื่อมต่อกันด้วยข้อต่อสองข้อ มีดฟันกลางหรือการเชื่อมต่อแบบจุด จากนั้นจึงทำข้อต่อหลาย ๆ อัน
03
เค้าโครงกระดาษซับใน
เมื่อกระดาษไลเนอร์น้ำหนักเบามีอัตราส่วนความยาวและความกว้างสูงในการต่อกระดาษครั้งเดียว การต่อหลายครั้งจะต้องให้ด้านยาวของการต่อกระดาษด้านเดียวตั้งฉากกับทิศทางตามยาวของกระดาษ และด้านยาวจะต้องขนานกับทิศทางตามขวางของกระดาษ โดยปกติขนาดแรกของกระดาษแผ่นเดียวจะเป็นมิติแนวนอนของลวดลายกระดาษ
04
จุดเชื่อมต่อ
การเชื่อมต่อแบบจุดระหว่างรอยต่อที่มีความกว้างของจุด 0.8 มม. เพื่ออำนวยความสะดวกในการผลิตการตัดแบบไดคัท จุดบนเส้นร่อง V- หรือทั้งสองด้านของตำแหน่งนูนเว้า ไม่ใช่บนร่อง ปาก หรือส่วนที่มองเห็นได้ง่าย
ตลอดเกือบสองปีของการตรวจสอบ การวิเคราะห์ และการปฏิบัติงานด้านการผลิต บริษัทได้เปิดสายการผลิตหลายสาย รวมถึงสายการผลิตอัตโนมัติสำหรับกล่องบาร์เรล กล่องสวรรค์และโลก กล่องหนังสือ และสายการประกอบแบบแมนนวลแบบดั้งเดิม เทคโนโลยีกระบวนการและผู้ดำเนินการผลิตต่างเปลี่ยนจากอุตสาหกรรมกล่องพับธรรมดาก่อนหน้านี้ และกำลังการผลิตเพิ่มขึ้นจากที่ไม่มีอยู่จริง{1}}เป็นที่มีอยู่แล้ว โดยขณะนี้มีจำนวนถึง 80,000 ชิ้นต่อวัน
ไม่ว่าโครงสร้างจะเรียบง่ายหรือซับซ้อนก็ตาม การเปลี่ยนแปลงของพื้นผิวกระดาษและวัสดุกระดูกสามารถได้รับและนำไปใช้ตามสามัญสำนึกข้างต้น ตราบใดที่ลำดับของขนาดข้อต่อได้รับการชี้แจง ขนาดภายในของส่วนประกอบภายนอกจะตรงกับขนาดภายนอกของส่วนประกอบภายใน และพิจารณาความหนาของวัสดุ ความหนาที่ไม่ได้กด และความหนาที่ไม่ได้เจาะ โครงการใหม่สามารถลดอุปสรรคในการผลิตและเข้าสู่การผลิตจำนวนมากได้อย่างรวดเร็ว